直螺纹接头批量加工前,这道"模拟考"不能省
- 2026-10-28 05:29:24
直螺纹接头是钢筋工程里"以小博大"的部位:一个几块钱的接头,连着的是整根构件的传力。可行业里有个普遍现象——工艺检验数量不足,甚至把不同钢筋生产厂家的钢筋混在一起送检。《钢筋机械连接技术规程》JGJ 107-2016 第 7.0.2 条,五条规定把工艺检验怎么做、做到什么程度一次说死。
工艺检验不是走过场,它回答一个问题:这套工艺参数,用这批钢筋、这个设备、这批套筒,能不能做出合格接头?
第 7.0.2 条第一句话就点破关键:接头工艺检验应针对不同钢筋生产厂的钢筋进行;施工过程中更换钢筋生产厂或接头技术提供单位时,应补充进行工艺检验。
培训材料点名的行业现状恰恰踩在软肋上:检验数量不足、不同厂家混合送检。省下的那几根试件,赌的是整批接头的力学性能。
≥3根 每种规格钢筋接头试件最少数量 | 分厂送检 不同生产厂钢筋分别做工艺检验 | 换厂补检 换厂/换技术提供单位须补充检验 |
7.0.2 · 接头工艺检验
接头工艺检验应针对不同钢筋生产厂的钢筋进行,施工中更换钢筋生产厂或接头技术提供单位时应补充检验。并应符合下列规定:
1 各种类型和型式接头都应进行工艺检验,检验项目包括单向拉伸极限抗拉强度和残余变形;
2 每种规格钢筋接头试件不应少于 3 根;
3 试件测量残余变形后可继续进行极限抗拉强度试验,并宜按本规程表 A.1.3 中单向拉伸加载制度进行试验;
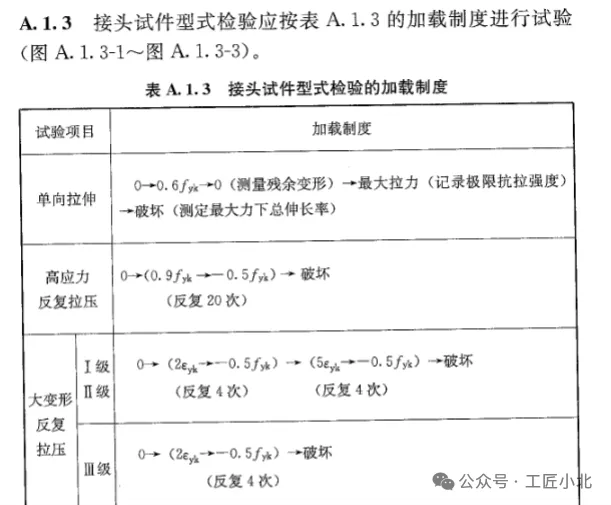
4 每根试件极限抗拉强度和 3 根接头试件残余变形的平均值均应符合本规程表 3.0.5 和表 3.0.7 的规定;
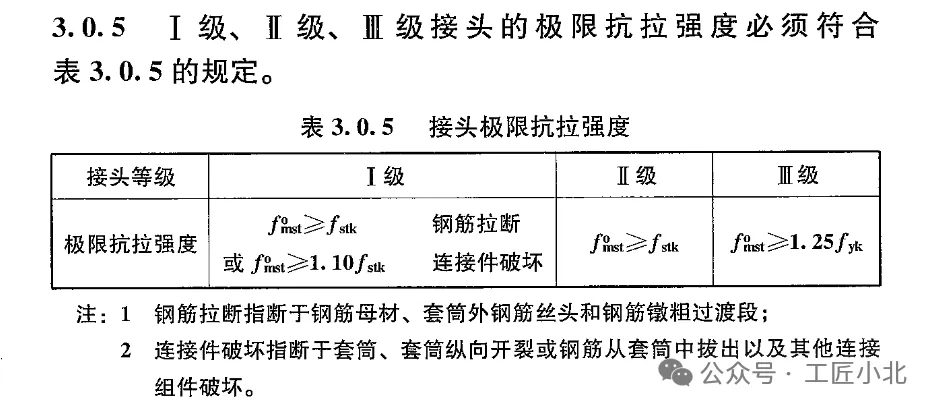
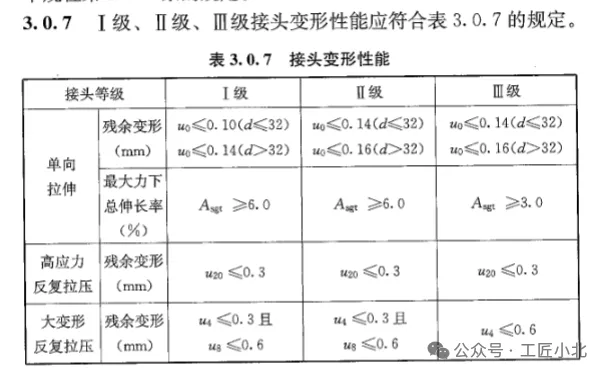
5 工艺检验不合格时,应进行工艺参数调整,合格后方可按最终确认的工艺参数进行接头批量加工。
工匠观点
工艺检验不合格不可怕,可怕的是不合格还继续加工。第五条写得很清楚:调参数、再复检、合格了才能按最终参数批量干。顺序不能反——先把工艺"调教"好,再让机器开足马力,这是机械连接的行业底线。
做法一 · 分厂分规格建档
进场钢筋按生产厂、规格建立台账,工艺检验按厂分别送检,杜绝混合送检;换厂、换技术提供单位即触发补充检验。
做法二 · 检验前置锁参数
工艺检验报告未出、参数未确认前,接头不开批量加工;试件不少于 3 根/规格,拉伸与残余变形双项达标。
做法三 · 首件三检制
批量加工后首个作业面做首件验收:丝头外观、拧紧扭矩、外露丝扣逐项检查,操作班组挂牌作业。
做法四 · 见证送检留影像
试件截取、送检全程见证,影像与检验报告一并归档,创优资料里拿得出、对得上。
1工艺检验是按不同钢筋生产厂分别做的吗?有没有混合送检?
2施工中换过钢筋厂或接头技术提供单位吗?换了的补充检验做了吗?
3每种类型、型式接头都检了吗?极限抗拉强度和残余变形双项齐全吗?
4每种规格试件不少于 3 根了吗?残余变形平均值达标吗?
5检验不合格的,工艺参数调整并复检合格后才批量加工的吗?
6批量加工用的参数与最终确认的工艺参数一致吗?见证资料齐吗?
接头强不强,开工前就见分晓。分厂送检、3 根起步、不合格先调参——工艺检验这道"模拟考"过了,批量加工才有底气。
每周三、周五更新技术干货,周六答疑。
做工程的人,值得一个说人话的号。
参考来源:《钢筋机械连接技术规程》JGJ 107-2016 第 7.0.2 条及表 3.0.5、表 3.0.7、附录 A.1.3,中国施工企业管理协会工程创优培训材料

