PCBA维修丨PCBA电子维修Rework/Repair基础技能培训教材
- 2026-11-21 14:02:03
更多精彩,请点击👇SMT之家👇关注我,设为★星标★ 
PCBA电子维修基础技能培训教材-芯片Package与焊接技术
课程目标与大纲
芯片封装
了解芯片封装主要类型、芯片方向识别方法、主要芯片命名规则
掌握二极管、三极管、晶振元件的外观和电性识别法
熟悉手机产品主要芯片相关的封装知识及特殊元件的方向识别和命名规则
焊接技术
了解焊接方法、烙铁、热风枪和BGA焊台工作原理及组成架构
熟悉烙铁、热风枪一般操作方法和流程及注意事项
熟悉贴片小型元件、贴片集成电路、塑料元件及BGA元件的焊接方法
了解维修产品所使用的焊接工具、焊接方法及注意事项
芯片封装与焊接技术
了解主要芯片封装类型与焊接方法之间的关系
主要内容
芯片封装
焊接技术
芯片封装与焊接技术
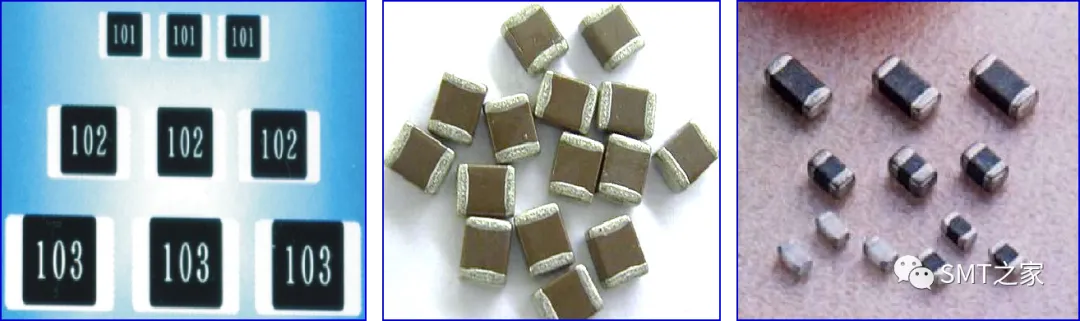
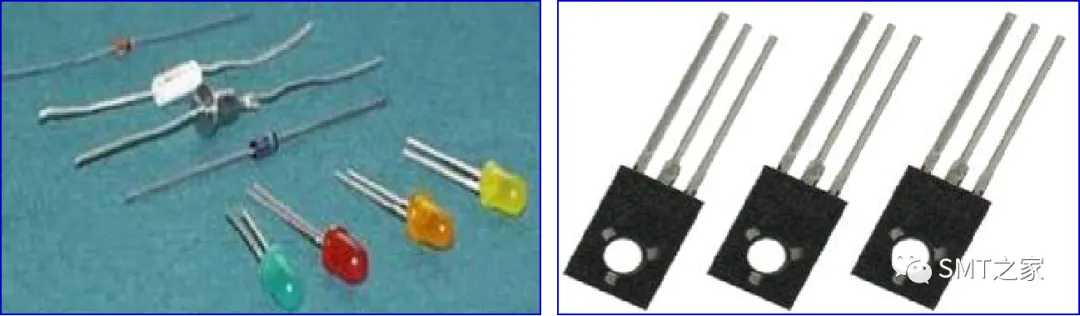
芯片封装
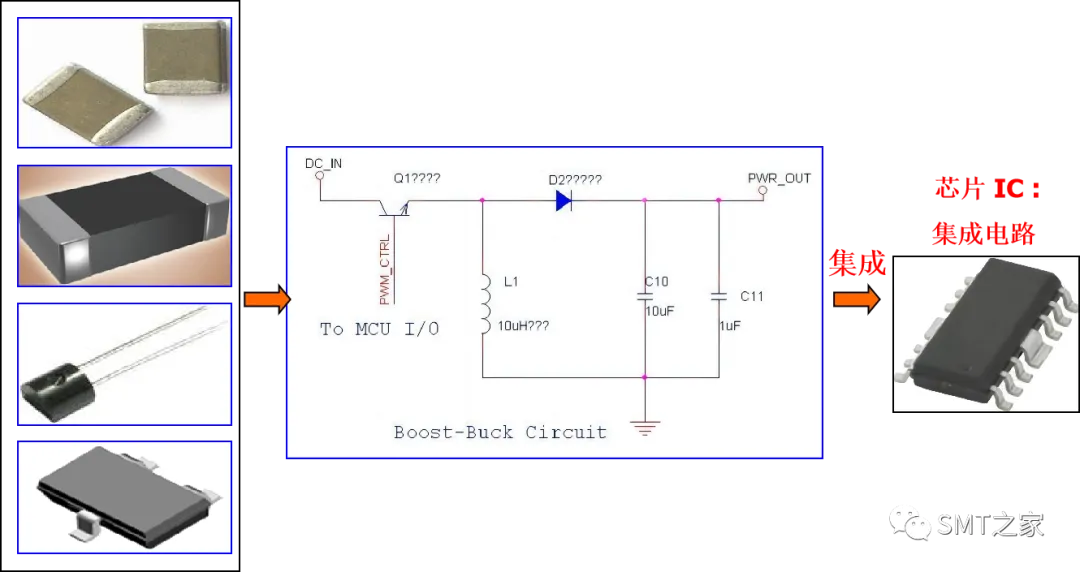
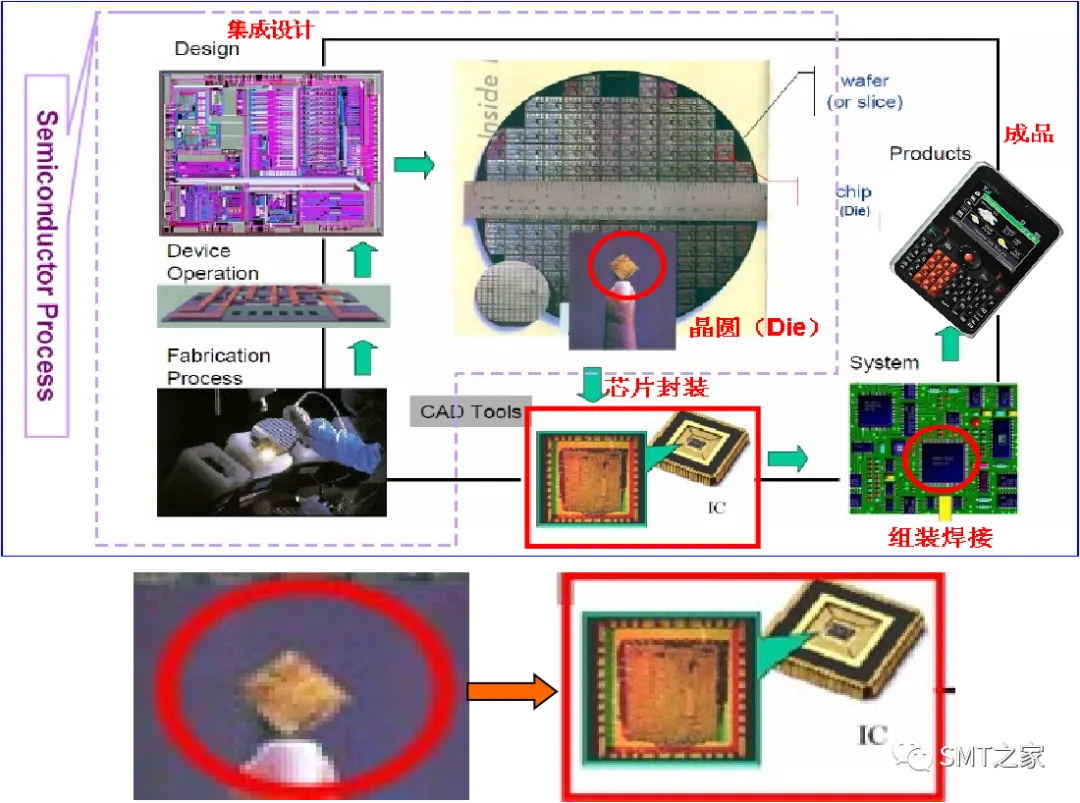
芯片封装形式
芯片引脚方向识别
芯片命名规则
芯片结构和分析方法
产品应用
芯片封装形式
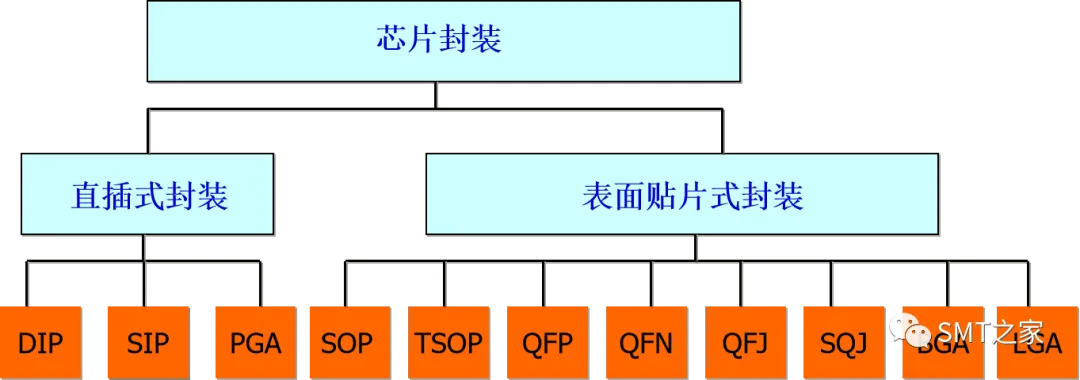
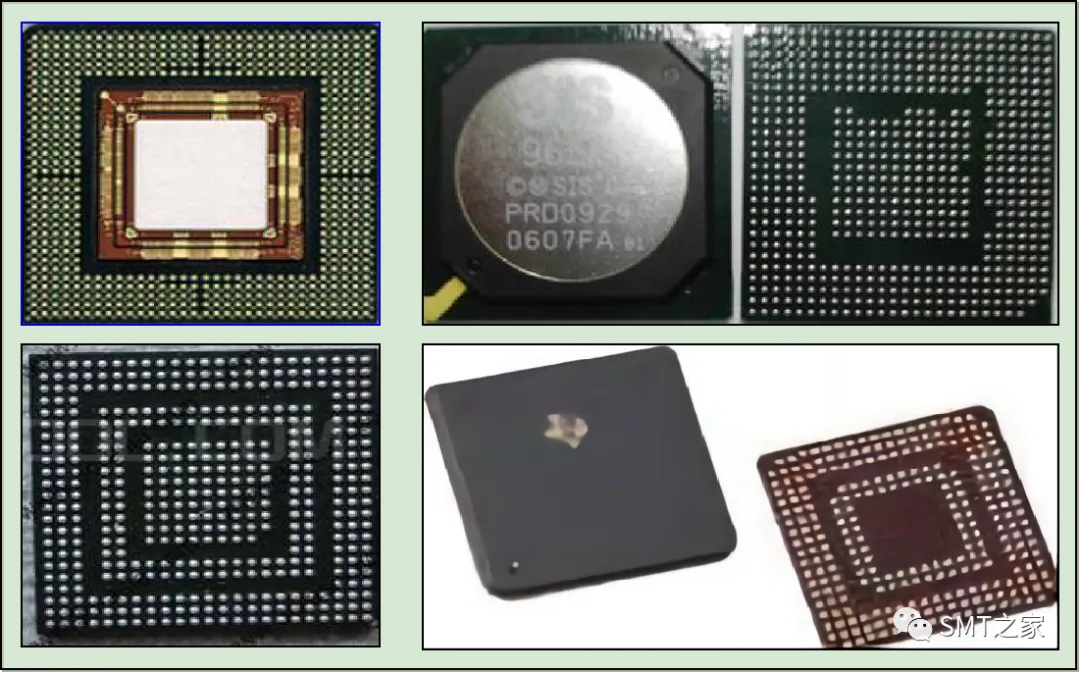
BGA 封装(Ball Grid Array :球形栅格阵列封装)
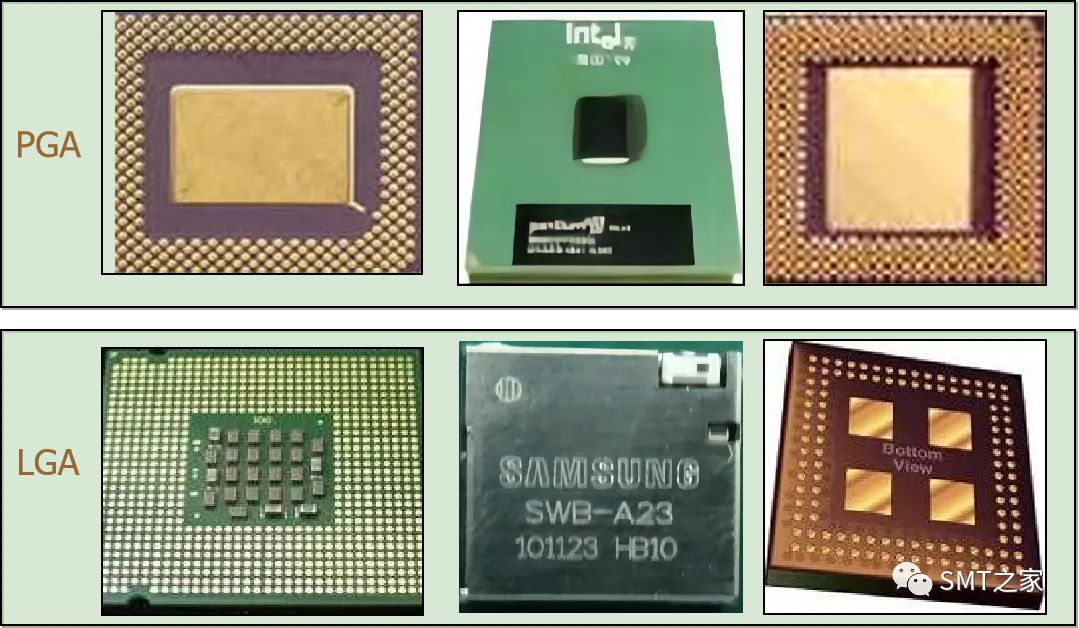
PGA (Pins Grid Array:引脚栅格阵列)
LGA (Land Grid Array: 平面栅格阵列)
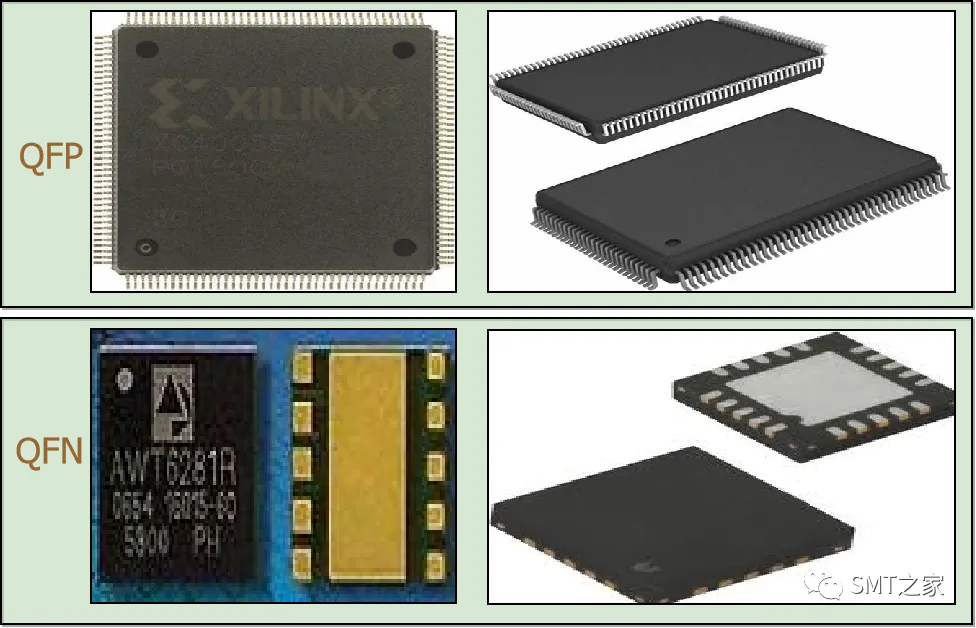
QFP 封装 (Quad Flat Package:四周扁平封装)
QFN (Quad Flat No lead Package:四周偏平无引脚封装)
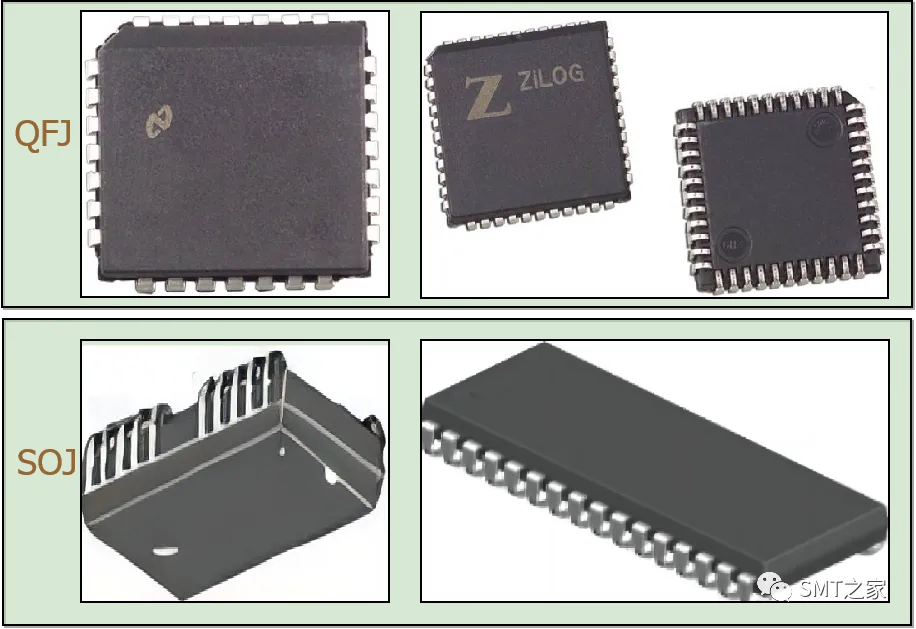
QFJ 封装 (Quad Flat J Leaded Package:四周扁平J 形封装 )
SOJ 封装 (Small Outline J leaded Package:单列小外J形引脚封装)
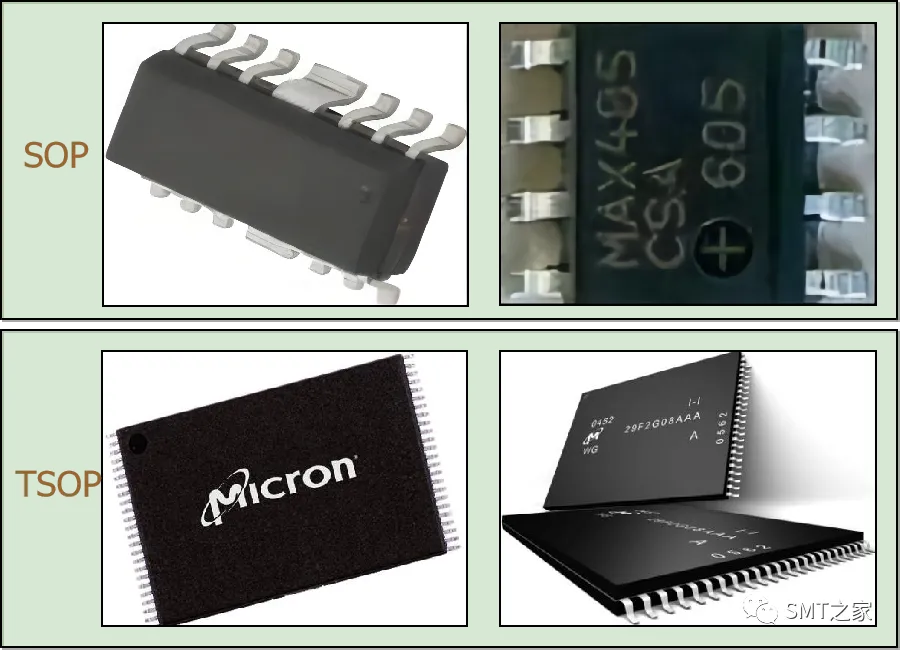
SOP(SOIC)封装(Small Outline Package :小外形引脚封装)
TSOP 封装 (Thin Small Outline Package:薄型外形引脚封装)
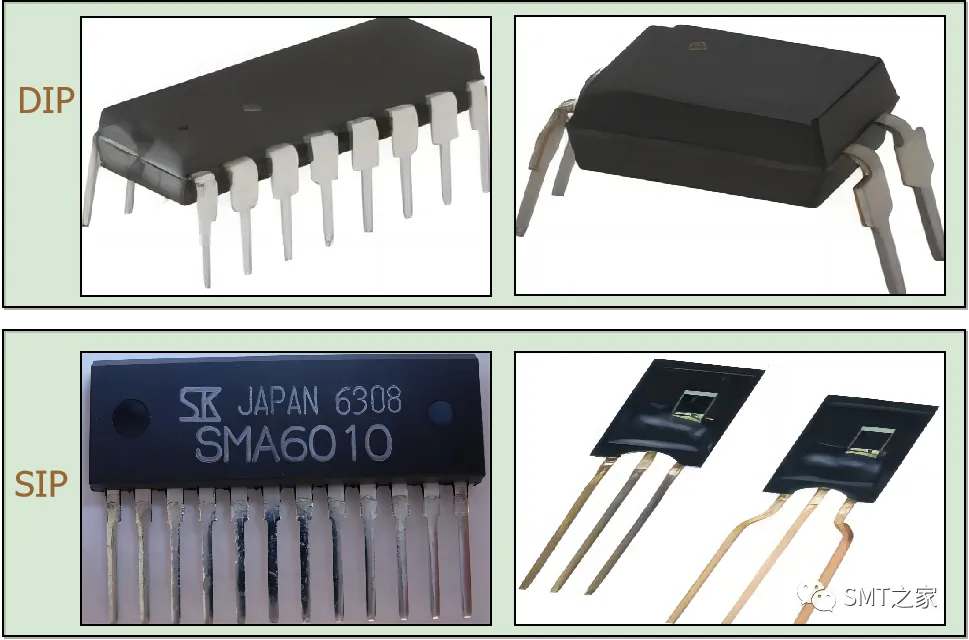
DIP 封装(Dual Inline Package :双列直插式封装)
SIP 封装 (Single Inline Package: 单列直插式封装)
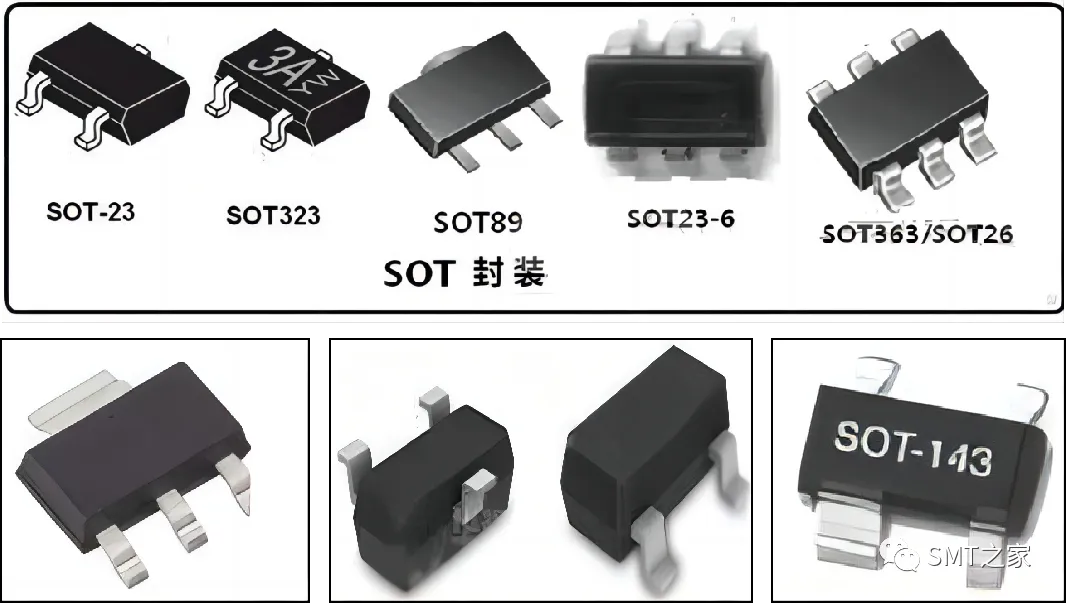
SOT (Small Outline Transistor:小外型晶体管)
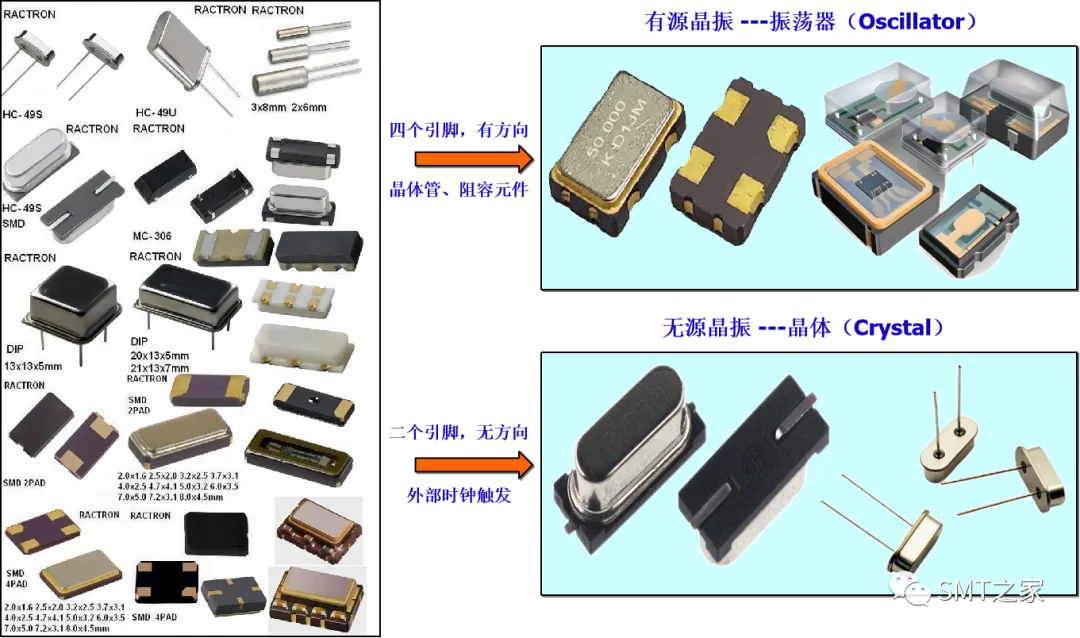
晶振 (有源晶振&无源晶振)
芯片引脚方向识别
通用规则(BGA 除外):
芯片型号末尾无方向标志“R”:首引脚标示位置+逆时针方向+正面方向
芯片型号末尾有方向标志“R”: 首引脚标示位置+顺时针方向+正面方向
例如HAXXXXA,HAXXXXAR,其电气性能一样,只是引脚互相相反
首引脚位置识别类型
凹口或斜面切角:在芯片一端有半圆形 、方形缺口或切角
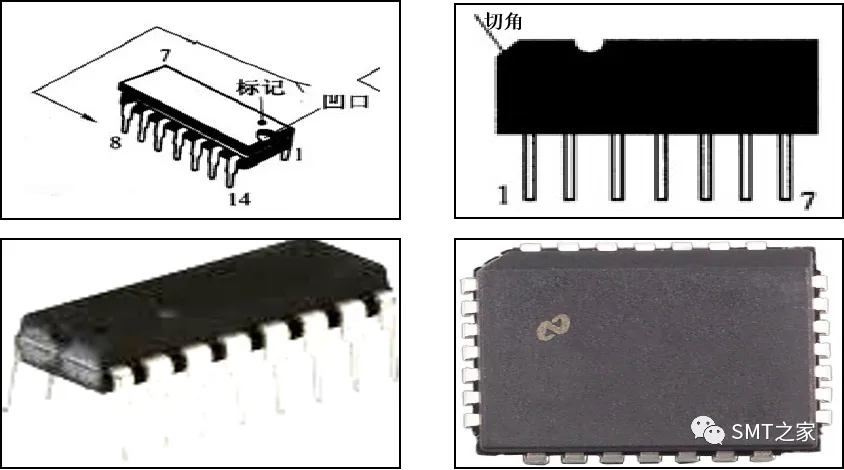
首引脚位置识别类型
小圆点和凹坑:在芯片一角有凹坑
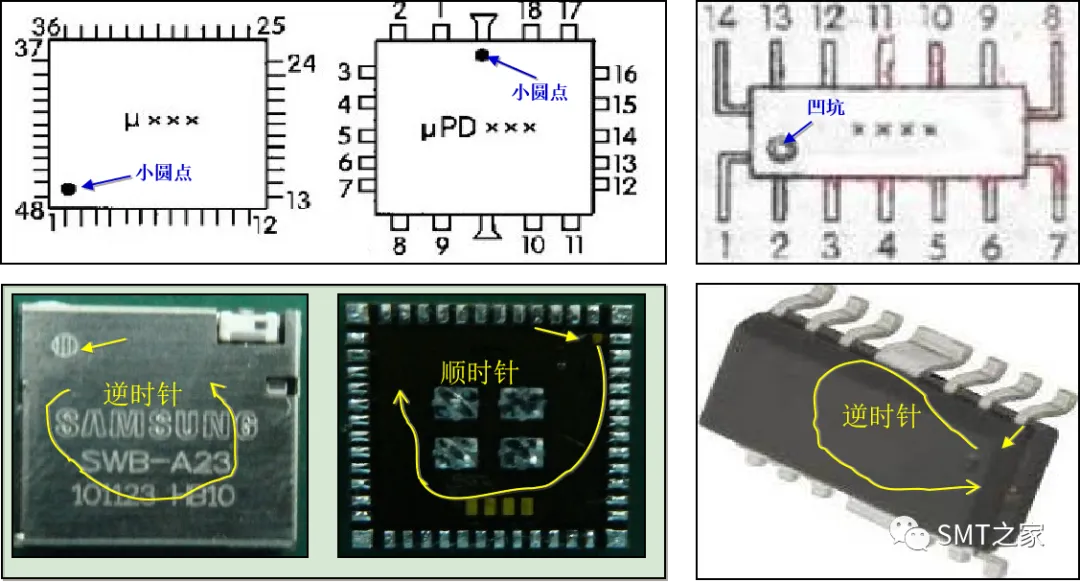
首引脚位置识别类型
色点(BGA):在芯片底面的颜色标志
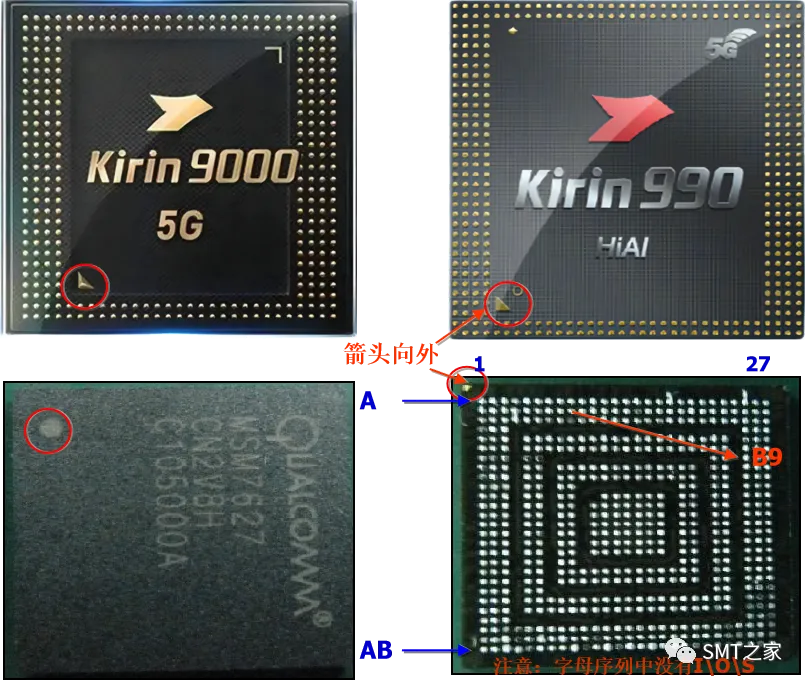
无引脚标示
无方向区分
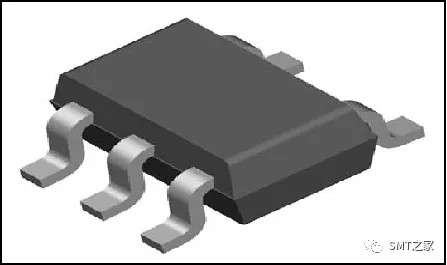
圆形金属封装,从识别标记开始+顺时针方向
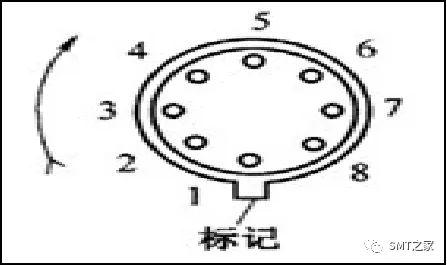
晶体管识别方法
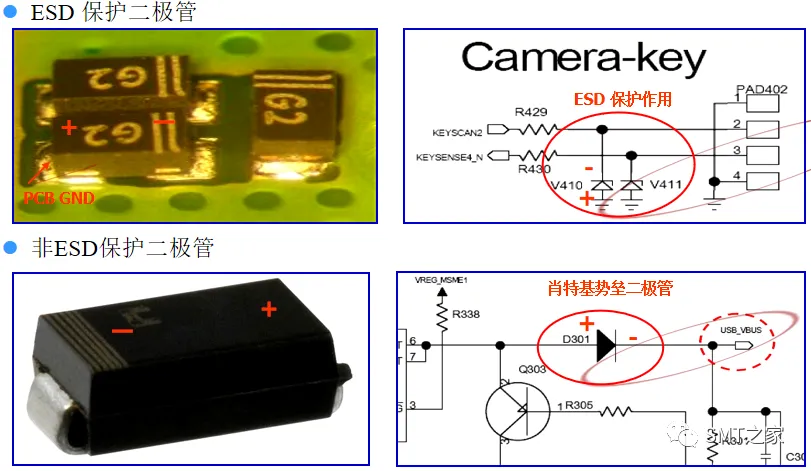
二极管识别方法
--肉眼识别法 (色环、金属探针等)
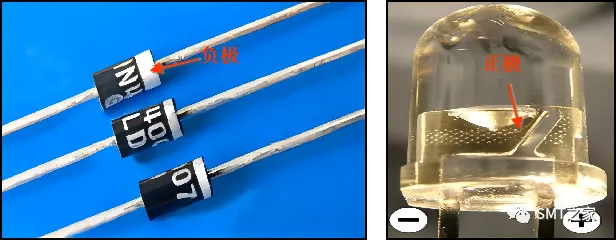
--电性识别法(正向导通特性:导通电压)
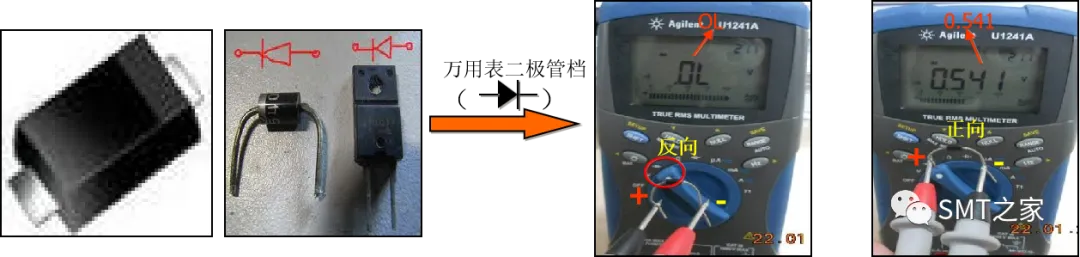
晶体管识别方法
三极管及场效应管识别方法
--不同厂家引脚方向表示方法不一样,需依据规格判定
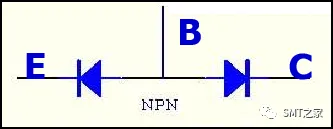
电性判定方法(等效为二极管量测)
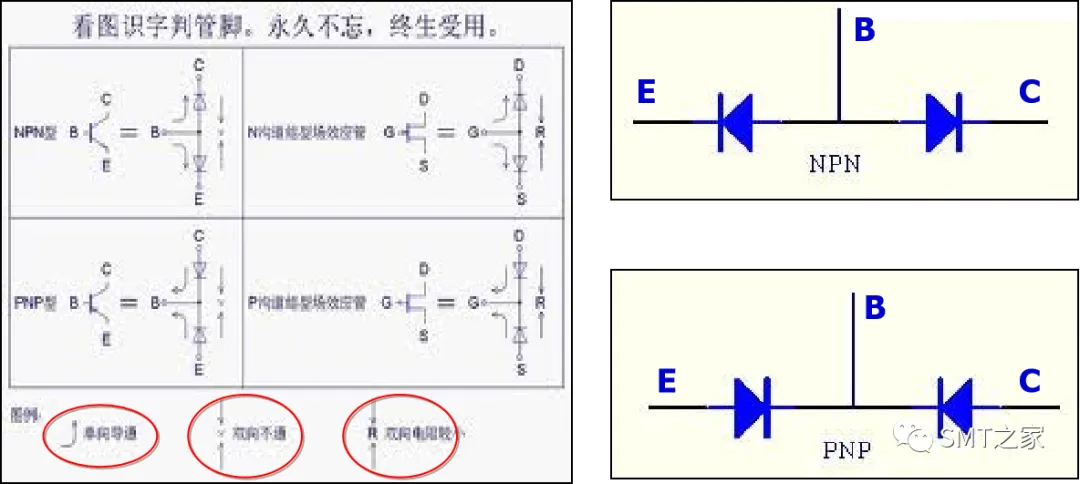
晶体管识别方法
三极管识别方法
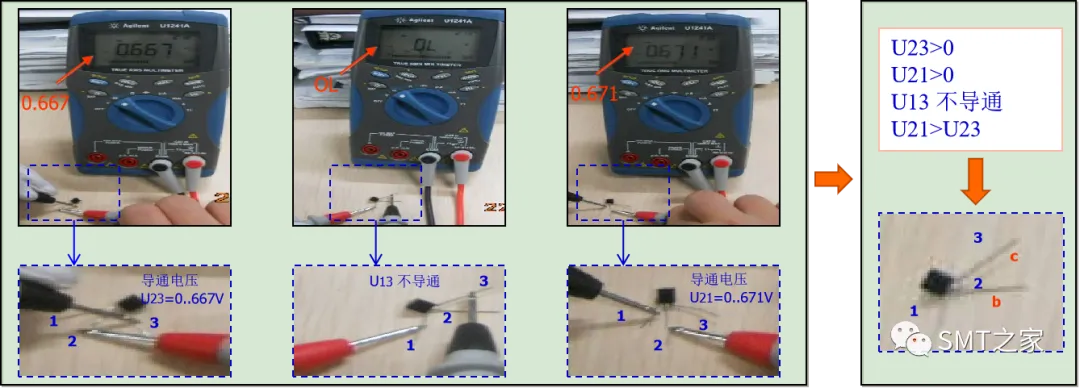
电性判定方法(等效为二极管量测)
--判定原理:导通电压(Ube >0,Ubc>0),Uce/Uec/Ueb/Ucb 不导通,且Ube>Ubc
--判定方法: 将万用表调制二极管档,利用其红色表笔(+),黑色表笔(-)分别量测不同两引脚,利用判定原理确认各引脚顺序
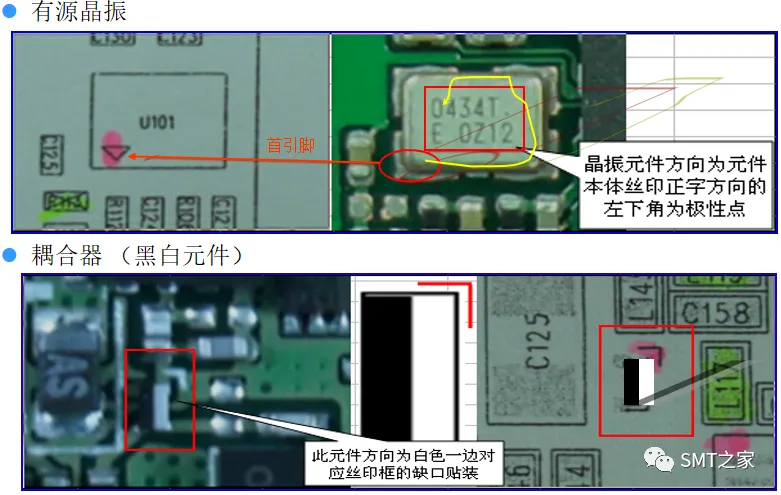
有源晶振识别方法
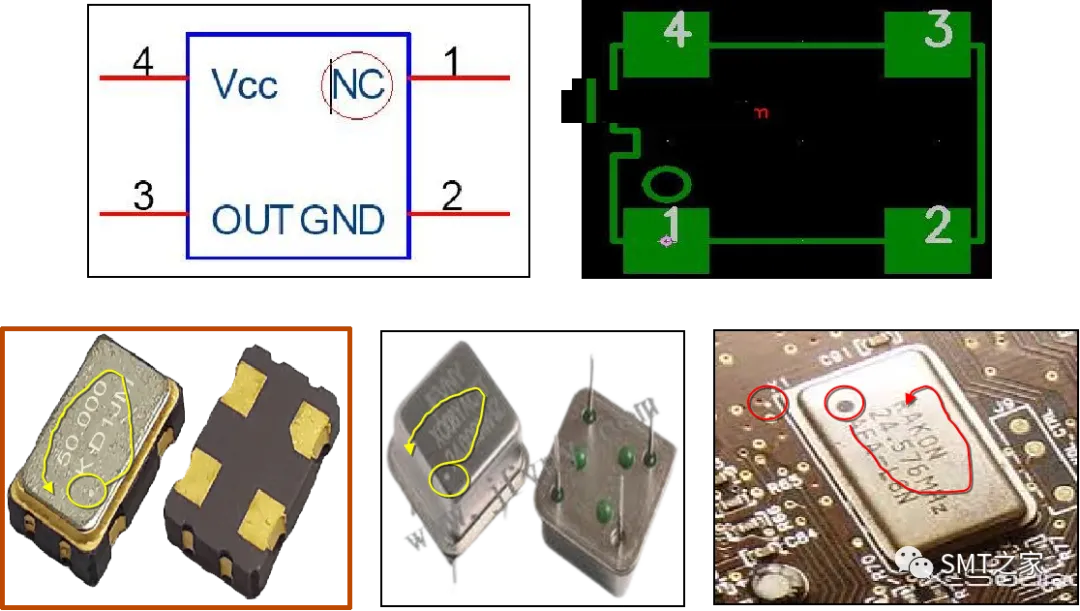
外观识别法
--有个点标记的为1脚,按逆时针(管脚向下)分别为2、3、4脚
芯片命名规则
芯片型号表示含义
通用规则
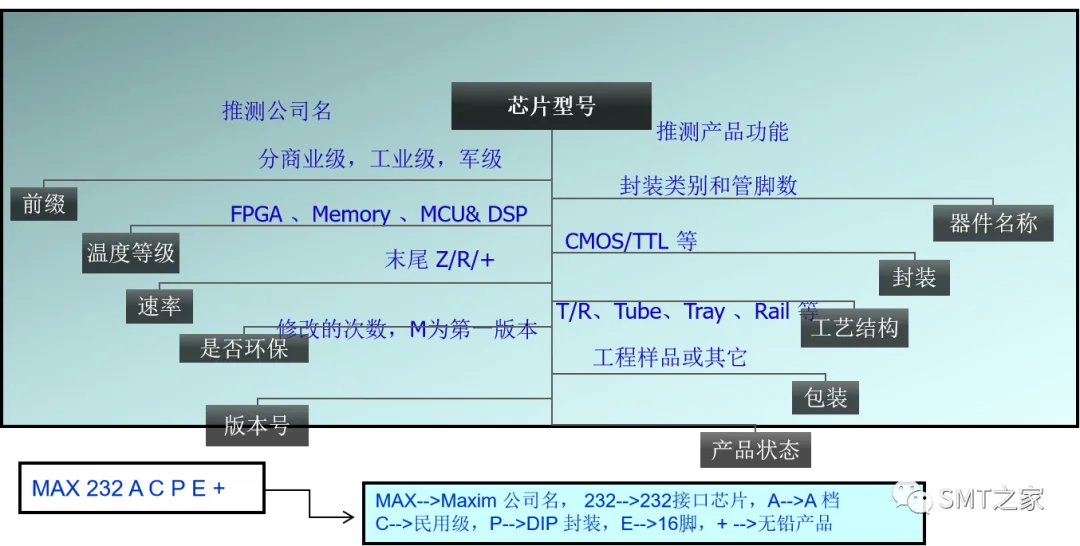
芯片型号含义
不同芯片厂商和系列,含义不同,具体依据产品datasheet
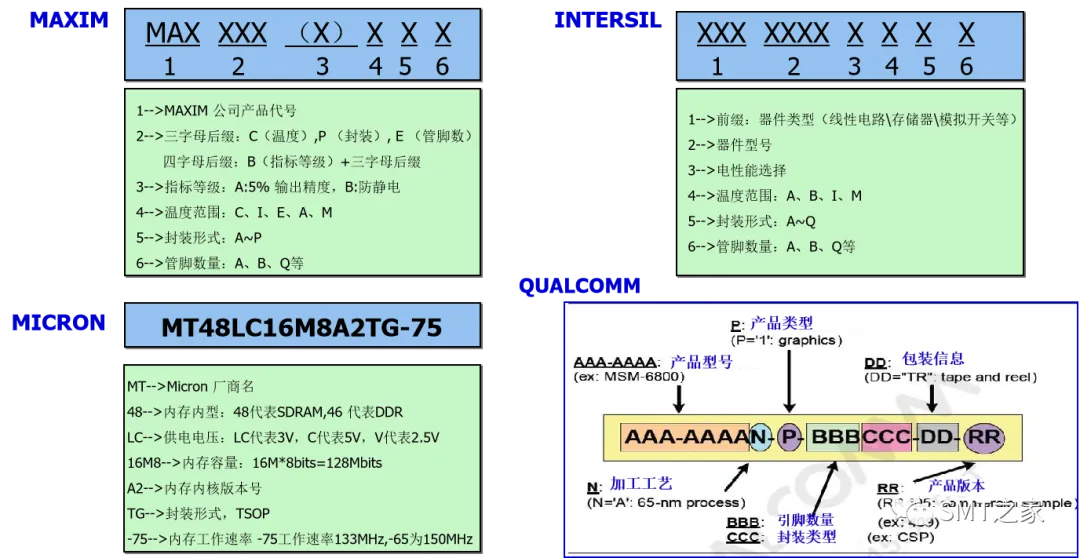
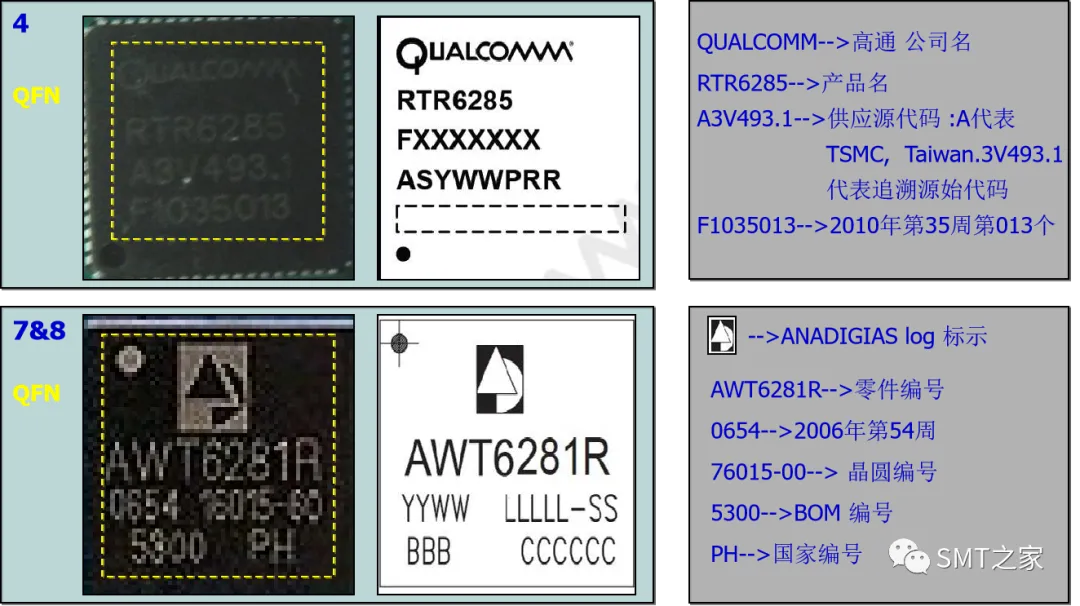
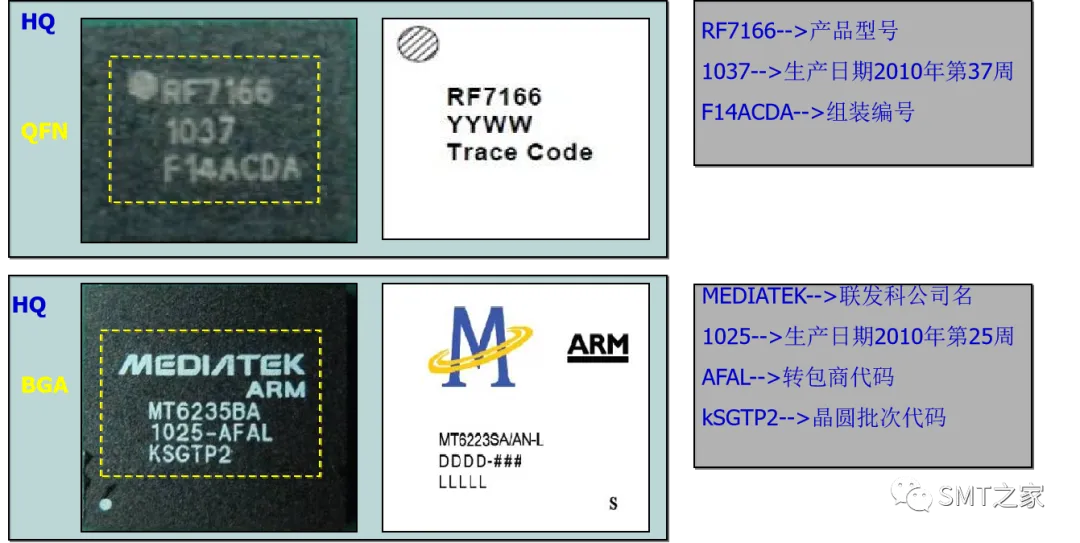
主要厂商芯片丝印命名规则说明
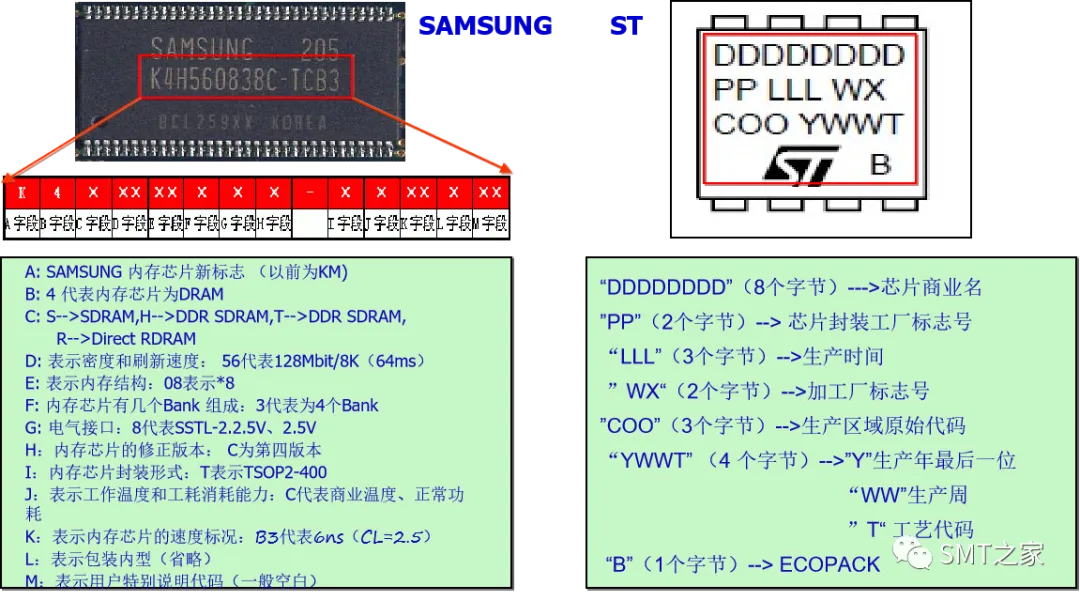
芯片表面丝印含义
主要厂商芯片丝印命名规则说明
芯片结构和分析方法
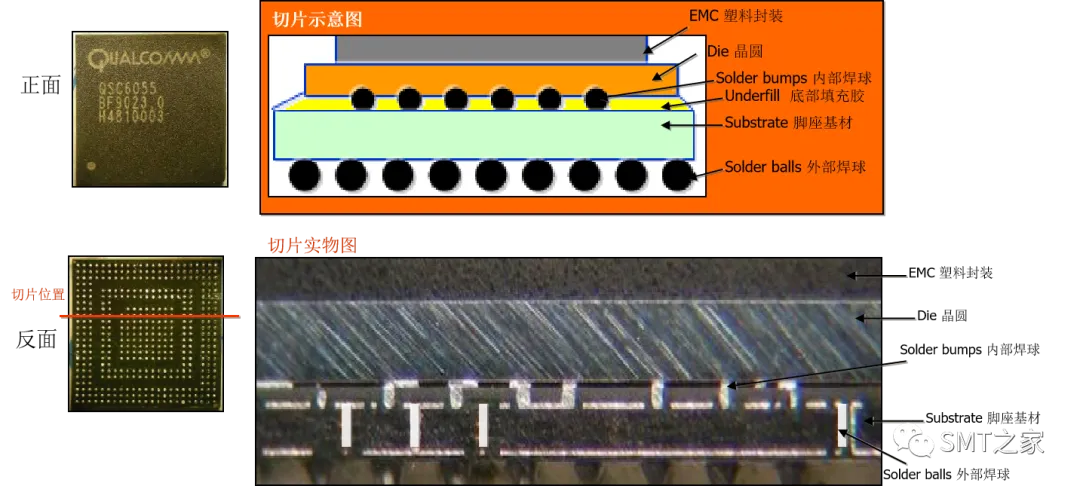
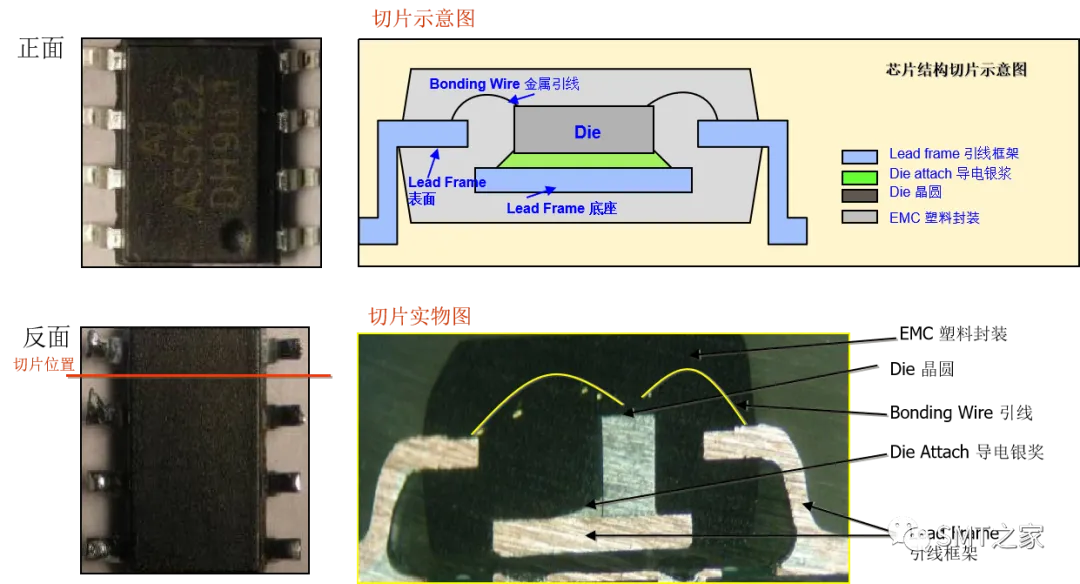
芯片内部等效结构(SOP)
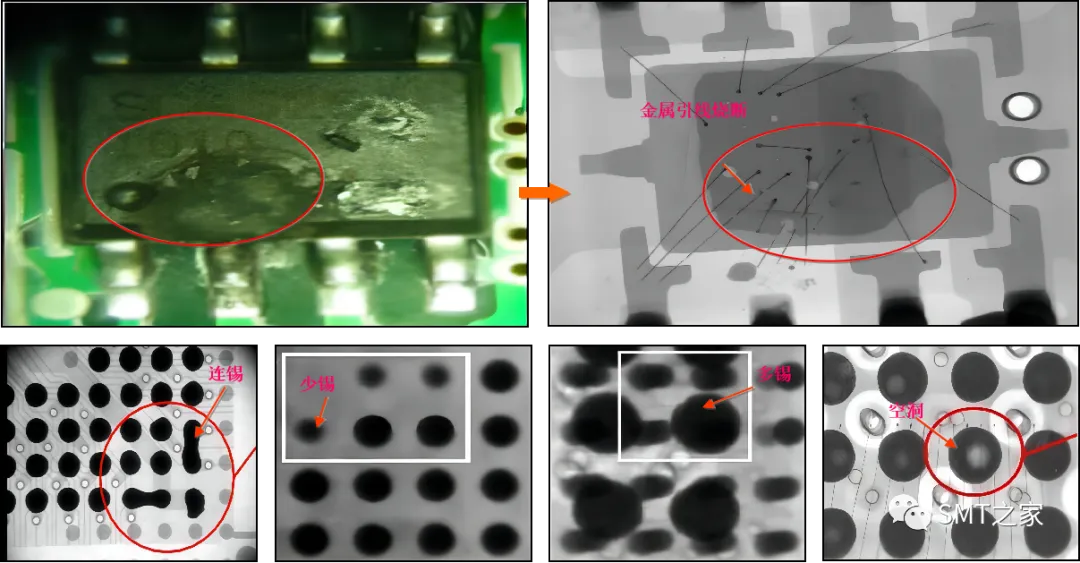
芯片分析方法---X-Ray
利用X射线的特殊穿透能力来检测基板内部例如漏焊、连焊、焊点空洞、PCB内层线路断裂等缺陷
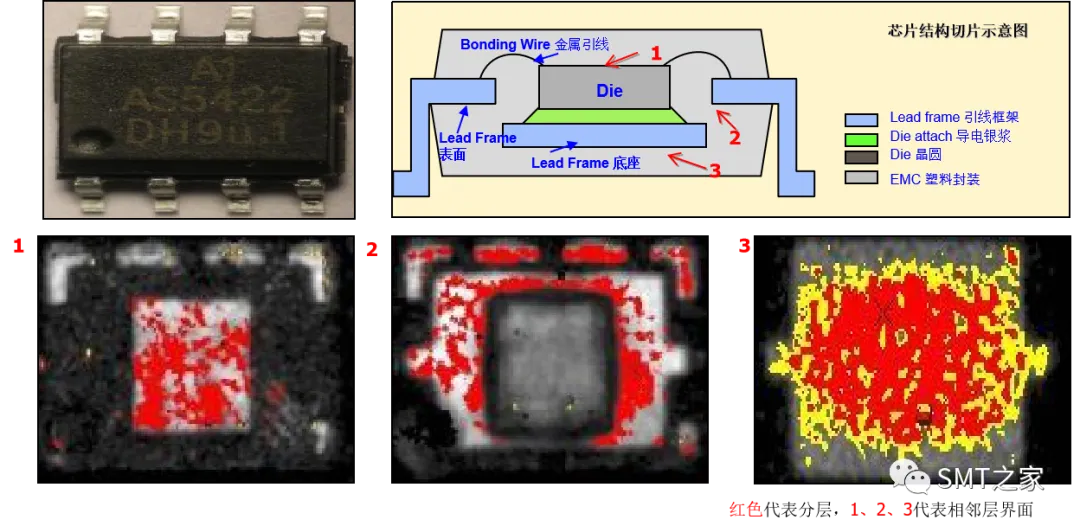
芯片分析方法---C-SAM
C-SAM:利用超声波在不同声阻材料界面的反射波强度和相位的不同, 来发现塑封器件分层、裂缝和芯片粘接空洞等不良
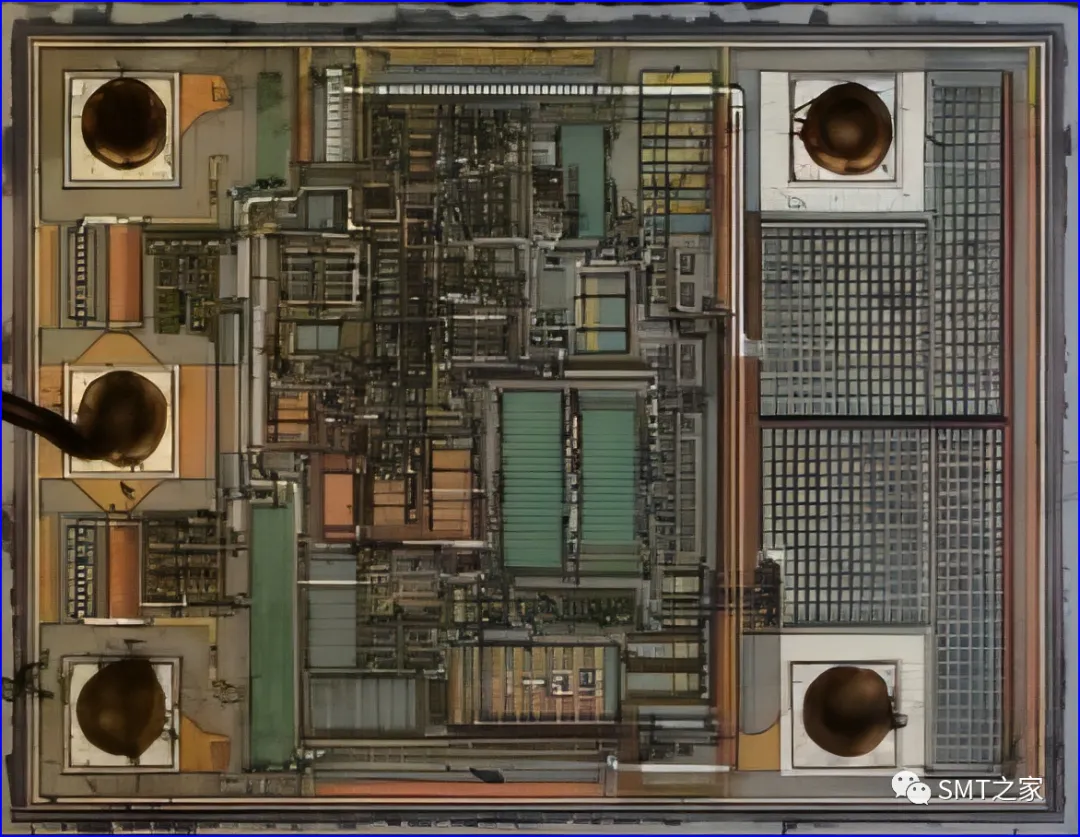
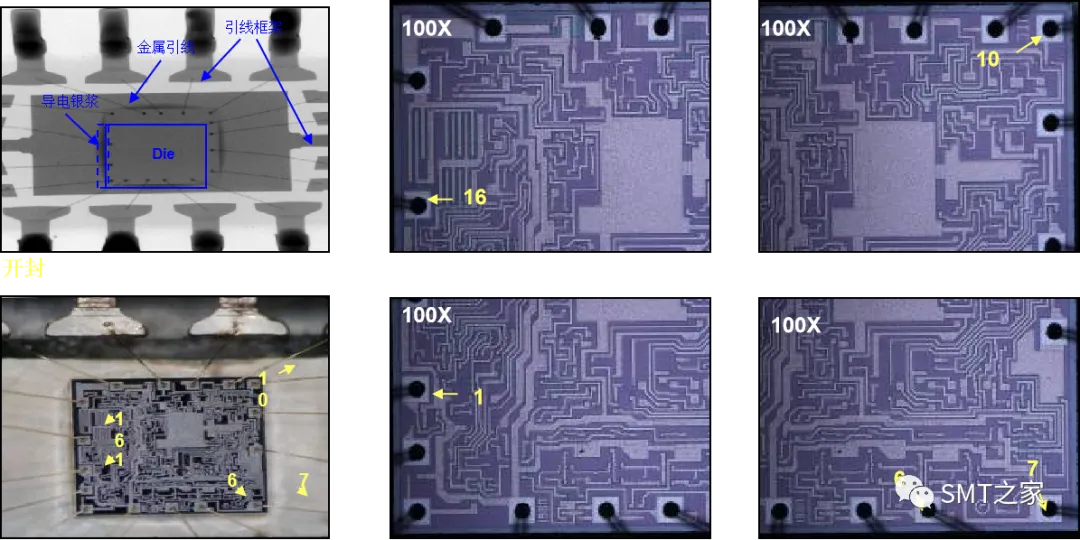
芯片分析方法---Decap
Decap: 利用浓硫酸/硝酸的强腐蚀性,将IC外部的塑封层腐蚀掉,然后在显微镜下放大观察其内部Die(晶片)表面的缺陷(Bonding点异常、EOS损伤痕迹等)
产品应用(型号:P726G)
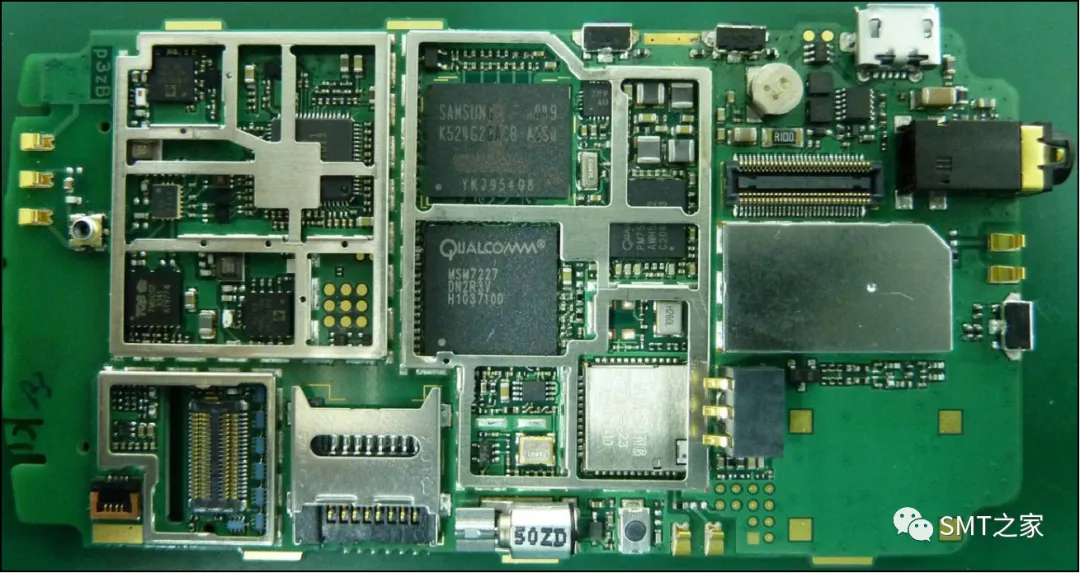
芯片基本信息说明
芯片封装
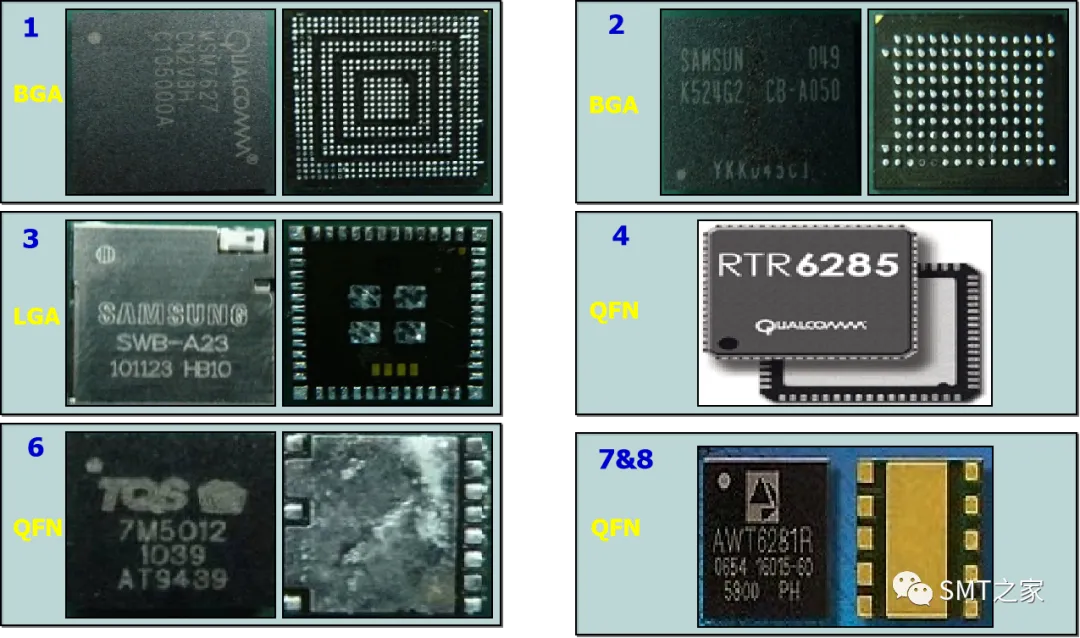
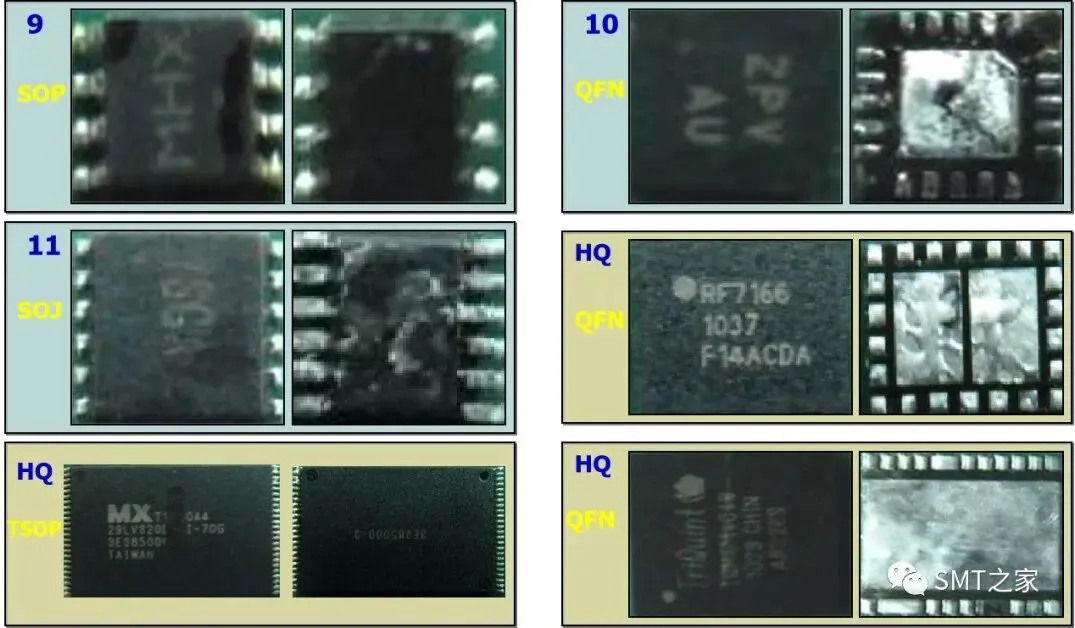
芯片引脚方向识别
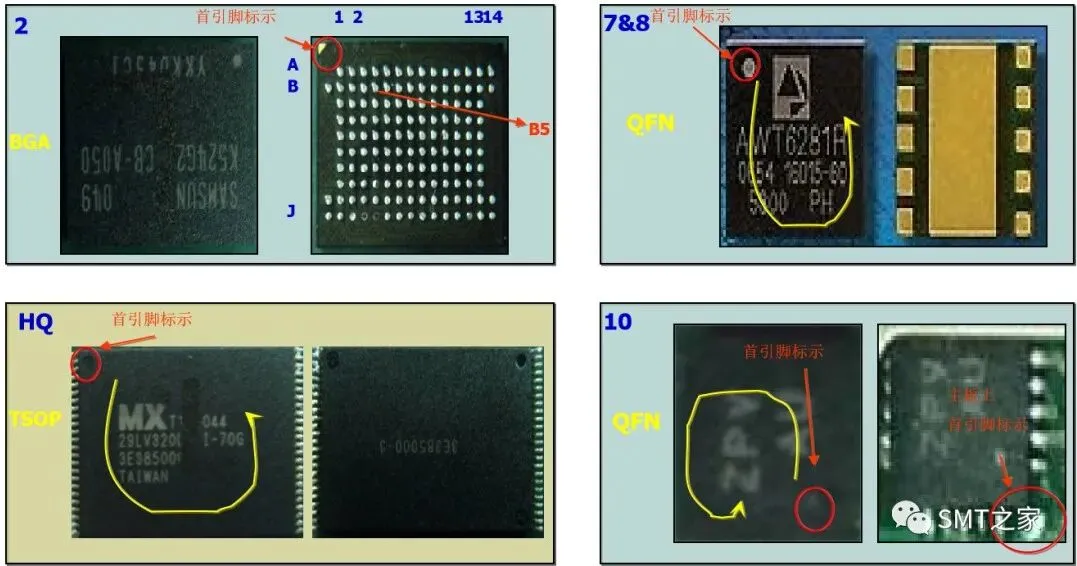
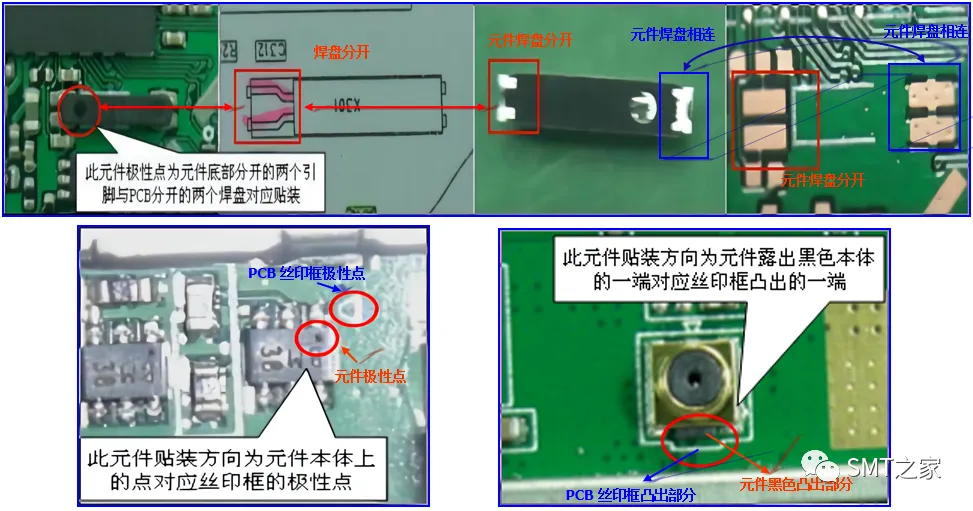
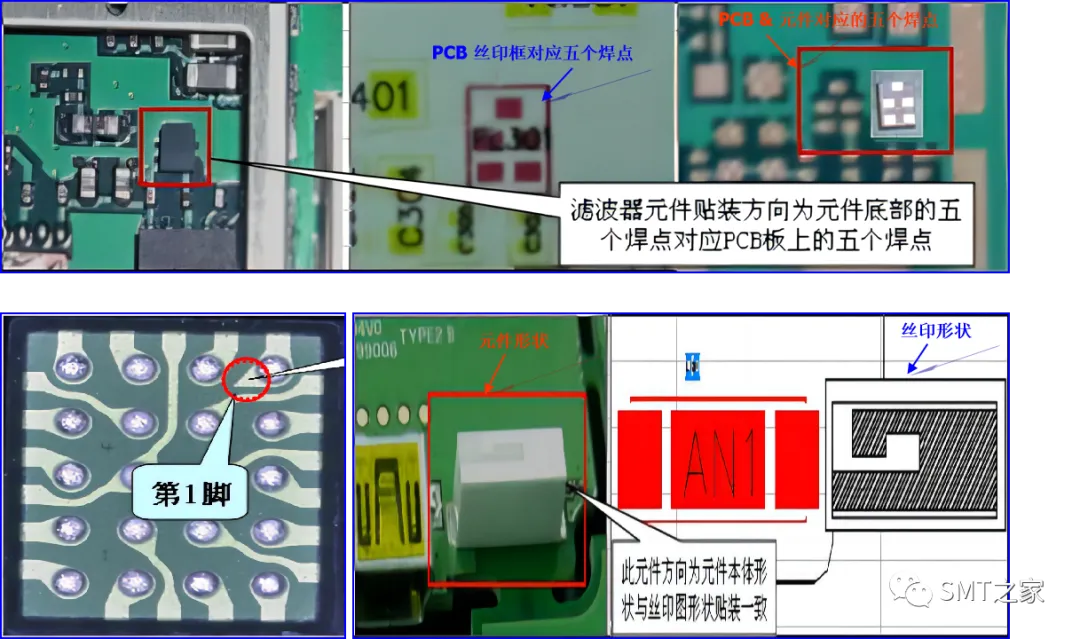
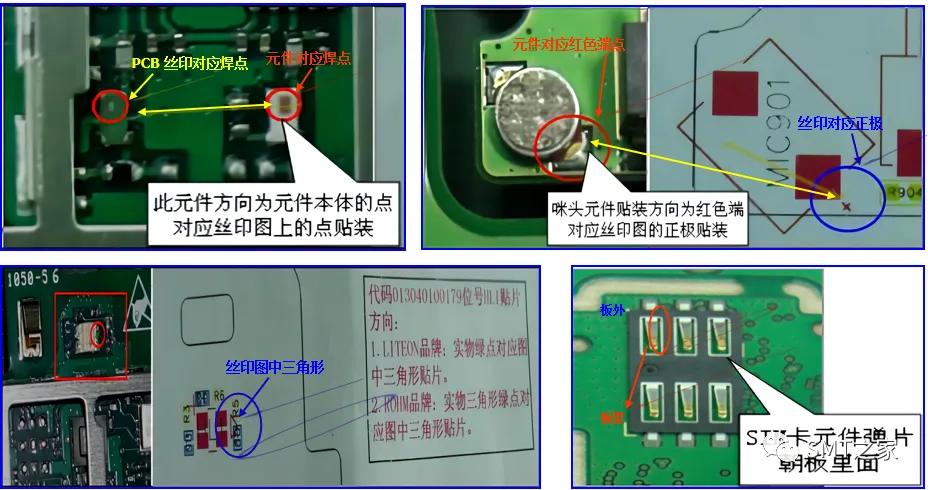
特殊元器件在PCB板上方向定位识别
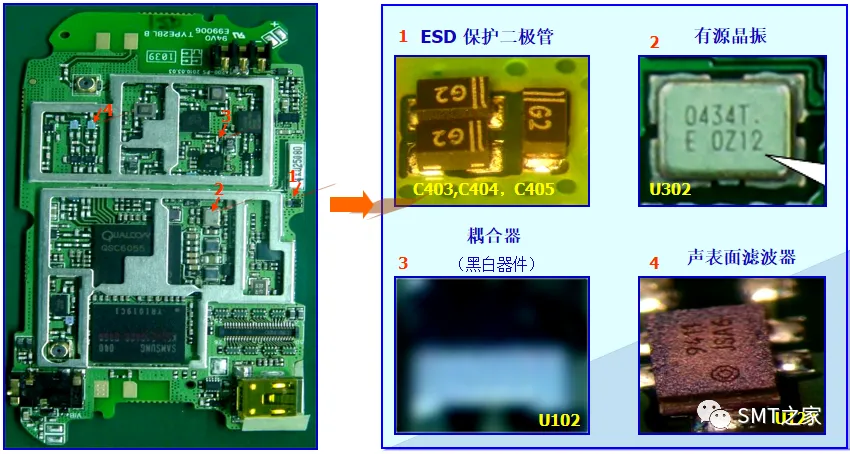
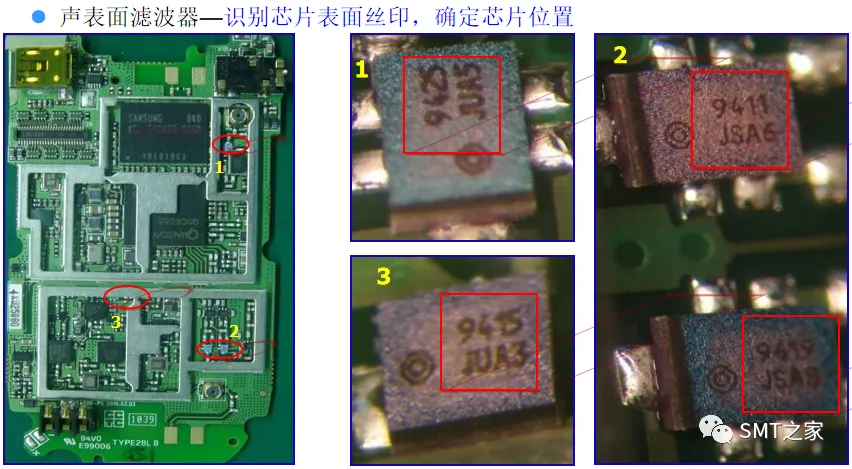
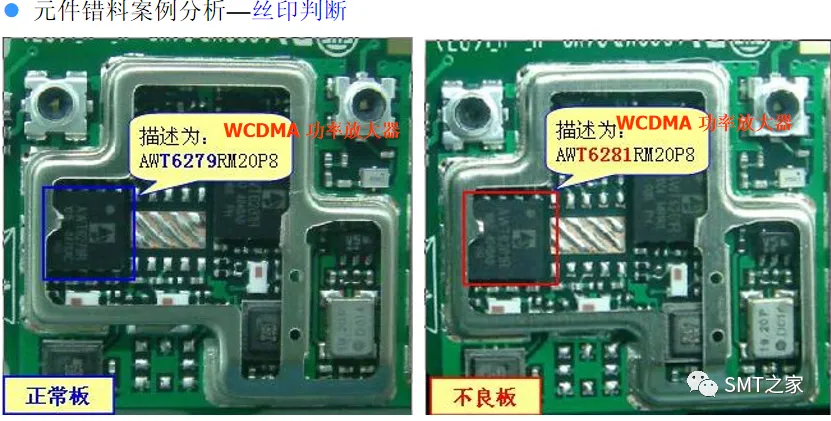
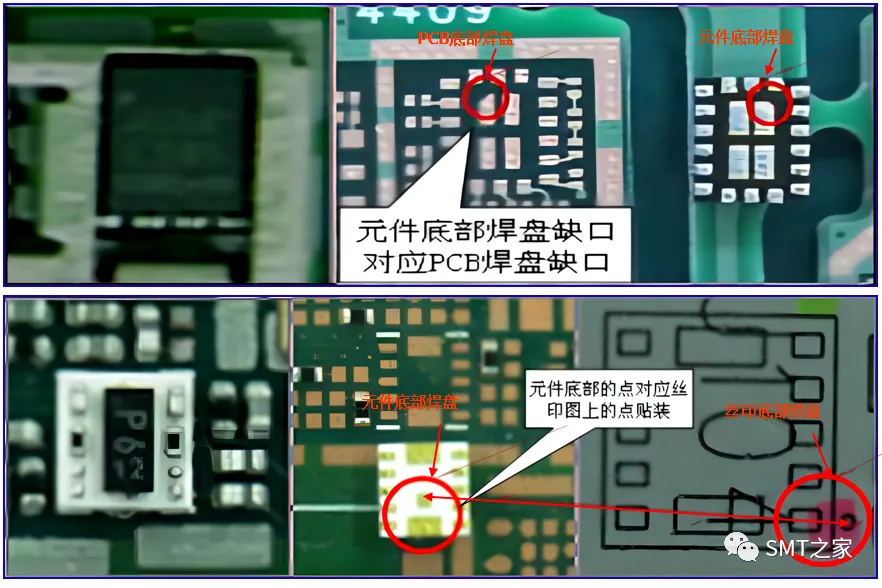
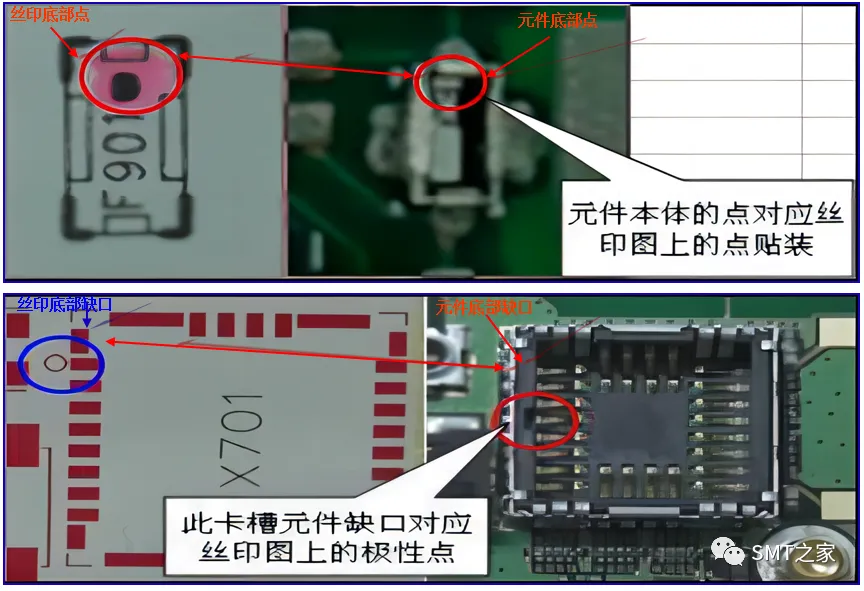
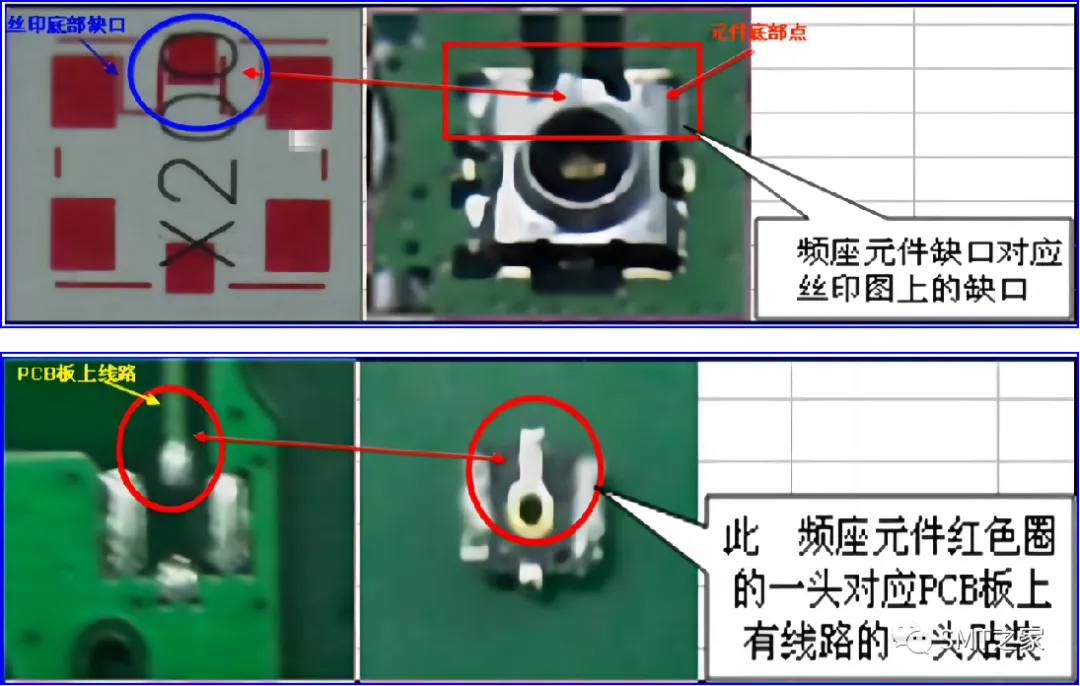
主要品牌厂商
芯片命名规则
焊接技术
焊接方法
焊接工具
烙铁
热风枪
BGA返修焊台
产品应用
焊接方法
局部焊接法
采用定点的方法加热到封装引脚和/或PCB上
特征 1:部分加热在产品和PCB,不适合大量生产
特征 2:修正焊接或低耐热性产品
类型:烙铁和热风枪
全部加热法
用于对整个封装和/或PCB进行加热
特征 1:应用广泛
特征 2:会产生较大热应力
类型:红外回流、对流回流、红外对流相结合、VPS (蒸气钎焊)及流(波)焊
不同焊接技术性能比较 (见下表)
焊接工具--电烙铁
工作原理
电热器在电能作用下,发热、传热及散热过程。
发热量大小及温度由烙铁芯功率决定
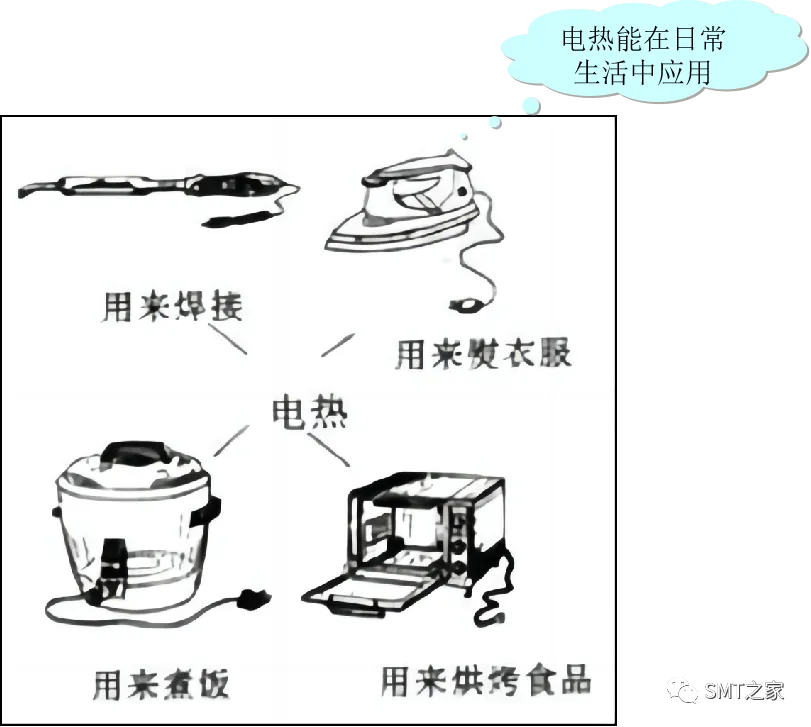
电烙铁
分类
内热式电烙铁
连接杆、手柄、弹簧夹、烙铁芯、烙铁头(也称铜头)五个部分组成
烙铁铁芯与管身套在烙铁头内部.外型小巧,预热率高
小功率(20/30W)应用较多,可靠性较差,温度不便调节,不适用于初学者
外热式电烙铁
烙铁头、烙铁芯、外壳、手柄、插头等部分所组成
烙铁发热铁芯套在烙铁头外部.结构坚固,经久耐用
功率(20~300W)范围均有应用,可靠性好,温度稳定且便于调节
恒温电烙铁
烙铁头内部装有磁铁式温度控制器
通过控制通电时间,实现恒温目的
适用于温度不高、时间不宜长的元器件
价格偏高
组成架构
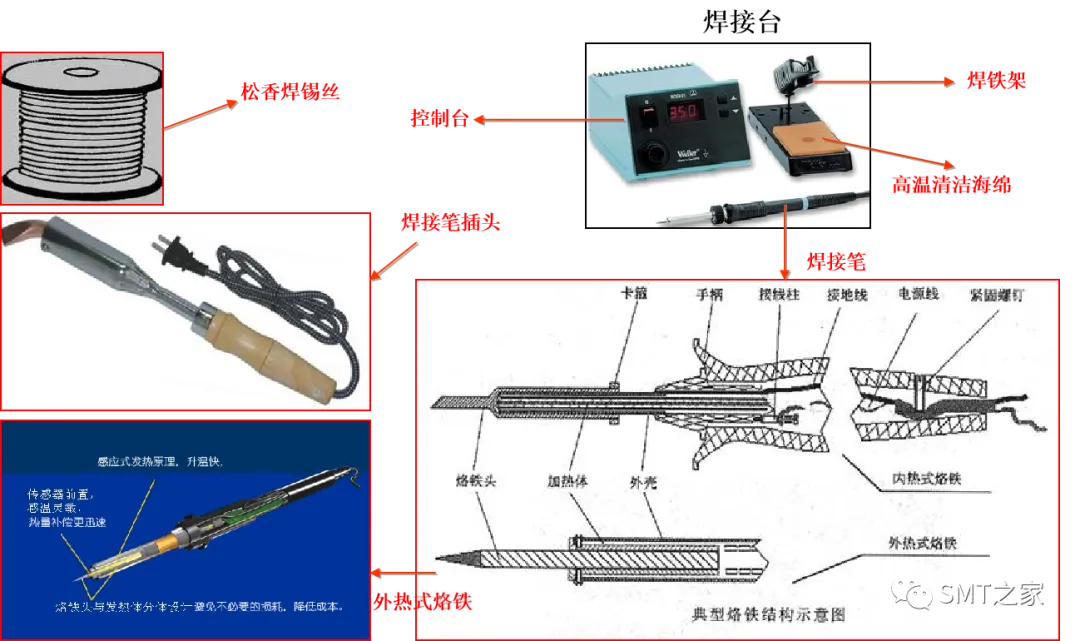
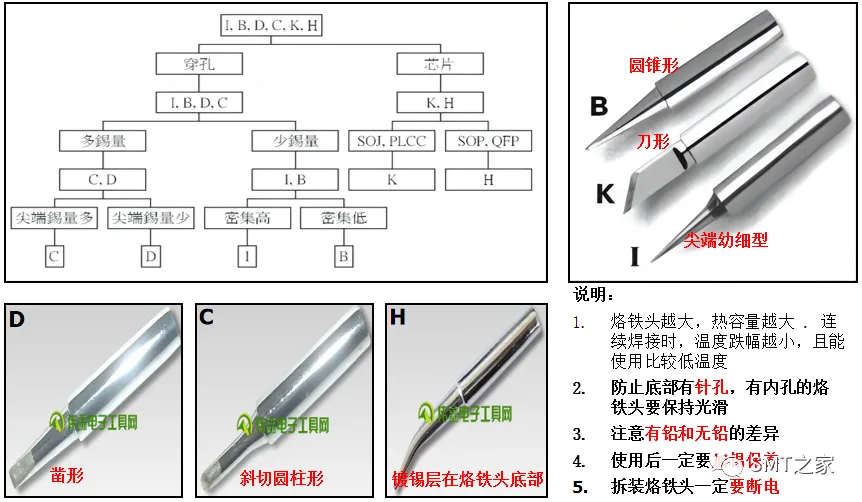
烙铁头
烙铁选取技术指标 (以Weller WSD81 为例)
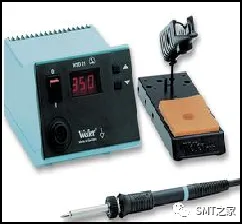
焊台 | |||
* 红色字体部分为关键指标
烙铁焊接辅料
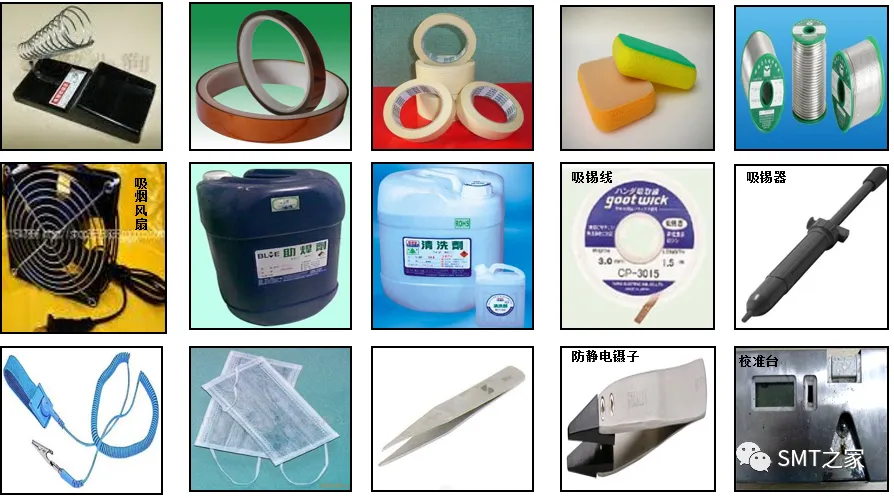
电烙铁使用方法
焊锡丝.注意有铅与无铅焊锡丝不能混用
助焊剂.用25%的松香溶解在75%的酒精(重量比)中作为助焊剂
焊接温度设置.DIP温度为(350~370度); SMT温度为(330~350度),一般为焊锡熔点加上100度.(根据实际的场合环境不同实际应用温度也有所调整)
电烙铁使用前要上锡.具体方法是:将电烙铁烧热,待刚刚能熔化焊锡时,涂上助焊剂,再用焊锡均匀地涂在烙铁头上,使烙铁头均匀的吃上一层锡。
焊接(参考下页电烙铁焊接方法)
焊接完成后,用酒精把线路板上残余的助焊剂清洗干净,以防炭化后的助焊剂影响电路正常工作。
集成电路应最后焊接,电烙铁要可靠接地,或断电后利用余热焊接。或者使用集成电路专用插座,焊好插座后再把集成电路插上去。
电烙铁应放在烙铁架上。
烙铁手工焊接步骤 (视频介绍-2)
焊接基本原则
握笔法
温度:有铅(350+/-20度),无铅(370+/-20度)
焊接时间:不超过3秒
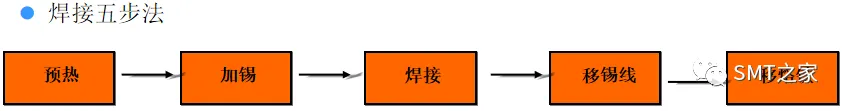
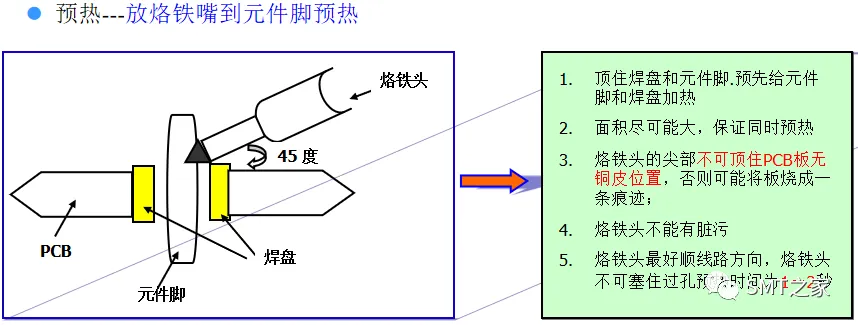
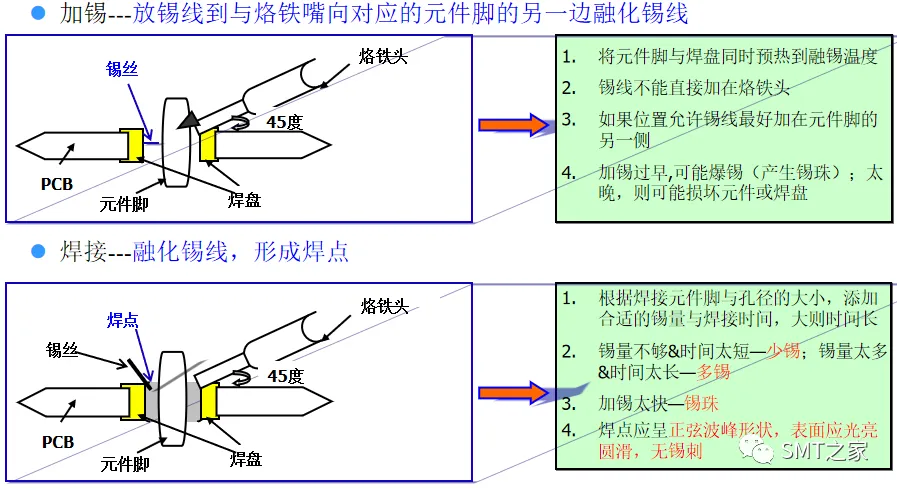
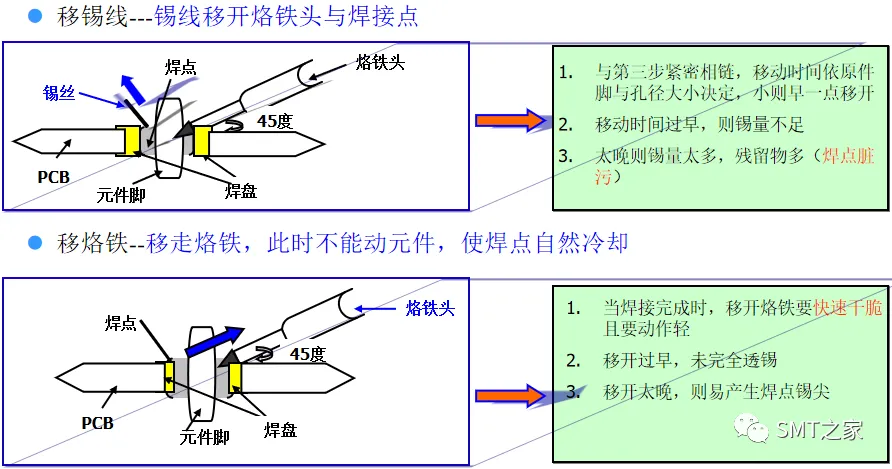
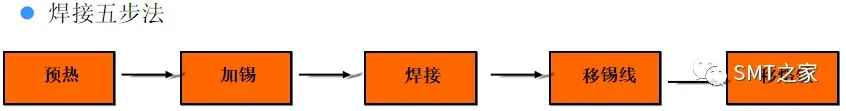
焊接方法:焊接五步法
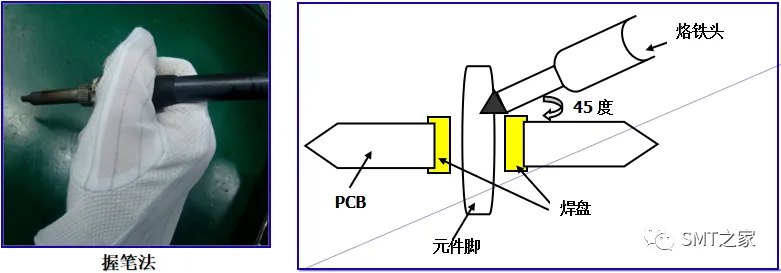
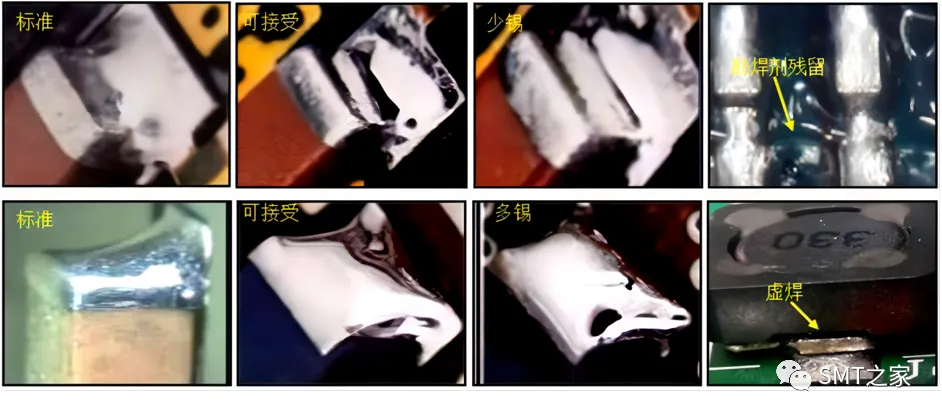
对焊点基本要求
焊点要有足够的机械强度,保证被焊件在受振动或冲击时不致脱落、松动
不能用过多焊料堆积,这样容易造成虚焊、假焊、焊点与焊点的短路
焊接可靠,具有良好导电性,必须防止虚焊 (是指焊料与被焊件表面没有形成合金结构,只是简单地依附在被焊金属表面上)
焊点表面要光滑、清洁 , 焊点表面应有良好光泽,不应有毛刺、空隙,无污垢,尤其是焊剂的有害残留物质,要选择合适的焊料与焊剂
注意事项
安全事项
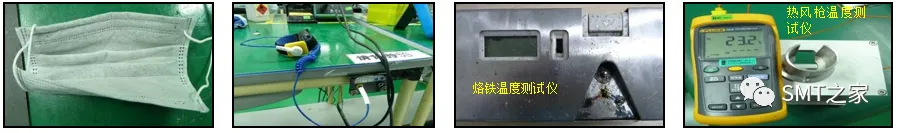
用万用表量测插头两端及与外壳间开短路状况
掌握正确的操作姿势.(注:烙铁到鼻子的距离应该不少于20cm,30cm为宜)
佩戴防护口罩
使用吸烟风扇
使用烙铁时要带静电手环,并且静电手环要接地良好。(注:静电接地线与烙铁接地线必须分开)
操作事项
使用烙铁时应检查电源线和接地线有无接触良好、接错现象,防止接错发生触电事故
加锡时,应加在烙铁最前端3MM处
烙铁焊接5步法是一个连贯性操作过程,一次性完成,避免多次操作,造成PCB板焊盘的损伤
烙铁头应在使用一段时间后进行日保养,满足焊接的可靠性
对于烙铁焊接时残留的松香要用清洁剂清洗,保持PCB板的清洁
可根据焊接空间的大小选择适当的烙铁头型号
拆烙铁头时,要关掉电源
焊接事项
焊接前应观察各个焊点(铜皮)是否光洁、氧化等,如果有杂物要用毛刷清理干净在进行焊接,如有氧化现象要加适量的助焊剂,以增加焊接强度。
在焊接物品时,要看准焊接点,以免线路焊接不良引起的短路。
如果需要焊接的元件是塑壳等不耐热封装,尽量减少焊接时间,也可以在元件本体上涂无水酒精后进行焊接,以防止热损伤。
在焊接后要认真检查元件焊接状态,周围焊点是否有残锡、锡珠、锡渣
热风枪
焊接工具—热风枪
工作原理
主要是利用发热电阻丝的枪芯吹出的热风来对元件进行焊接与摘取元件
温度是通过调节热源和/或气体流动进行调节的
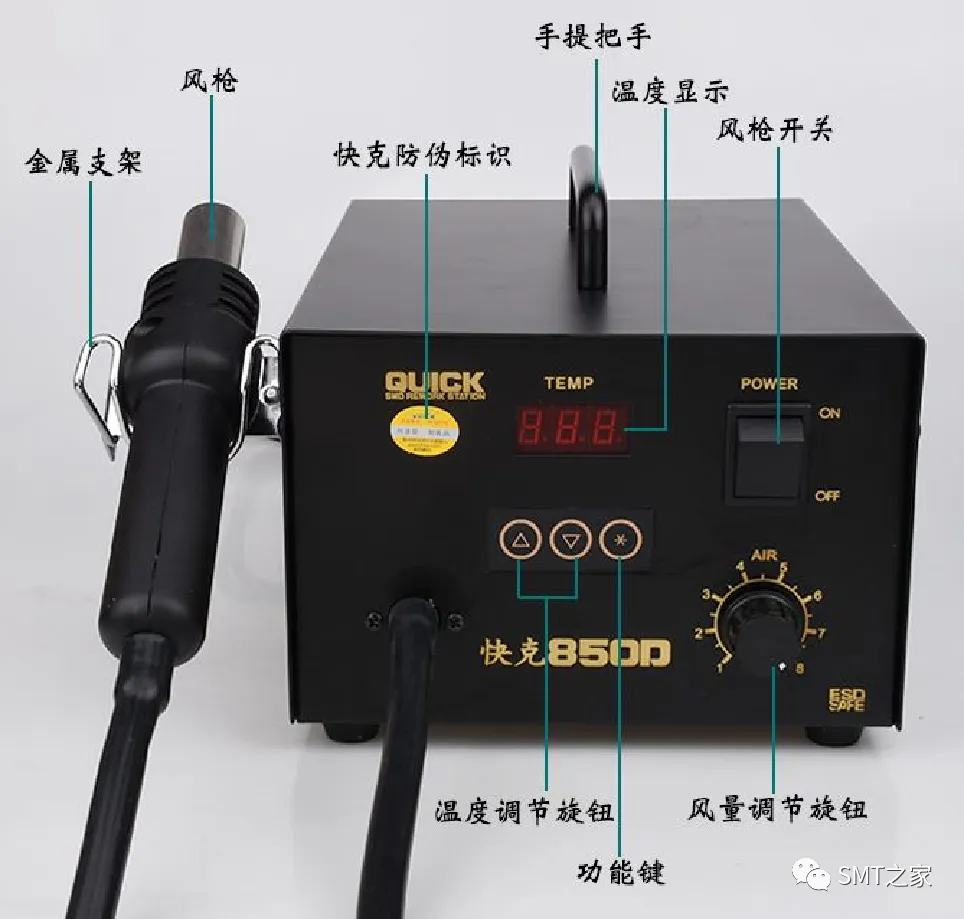
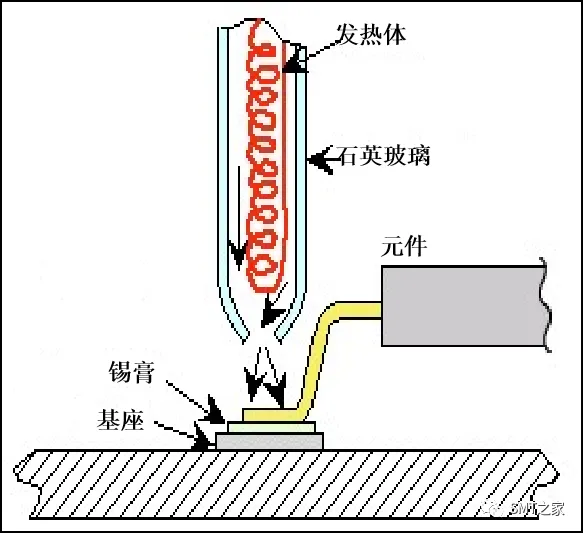
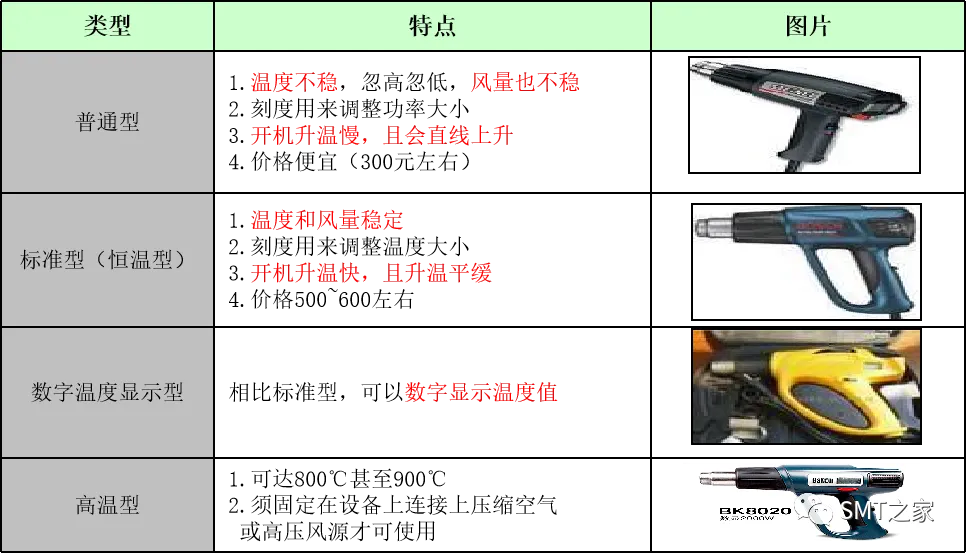
分类
规格:普通型、标准型、数字温度显示型及高温型(800~900度)
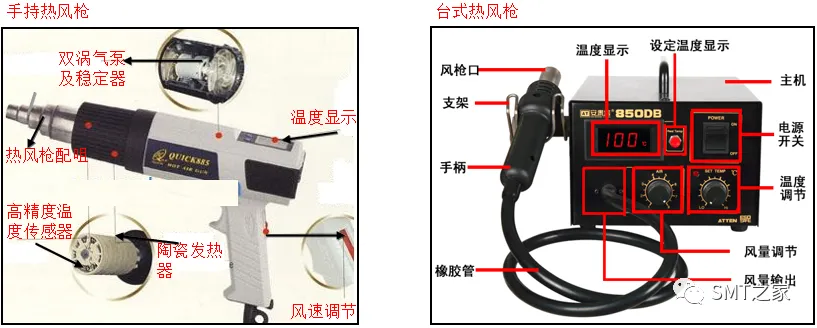
结构:手持式和焊台式
手持式:操作方便
台式:出风好、温度稳定及防静电好
组成架构
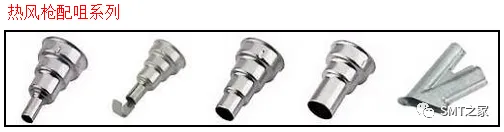
主要包括气泵、气流稳定器、温度传感器与发热器、配咀等
热风枪选取技术指标 (以Quick 875D 为例)
型号 | 功率 | 气泵 | 温度调节 | 气流量 | 噪音 | 恒温 | |
Quick875D | 580W | 直流电机双涡轮旋 | 100~450度 | 100 升/分 | 小于78dB | 是 | |
产品特点 | 1.风量线形调节,市电有变化时风量可保持稳定,双涡流旋转风,出风柔和,没有冲击力 2.升温特快,3秒钟可达到指定温度,LCD显示温度.智能感应,自动冷却延时关机 3.吹焊带塑料元件不变形,吹焊线路板不起泡 4.吹BGA芯片不易折断 | ||||||
产品用途 | 1.适合多种元器件的拆焊(SOIC、CHIP、QFP、QFN、BGA等) 2.用于热收缩、烘干、除漆、除粘、解冻、预热、消毒、胶焊接等 |
* 红色字体部分为关键指标
热风枪基本操作方法
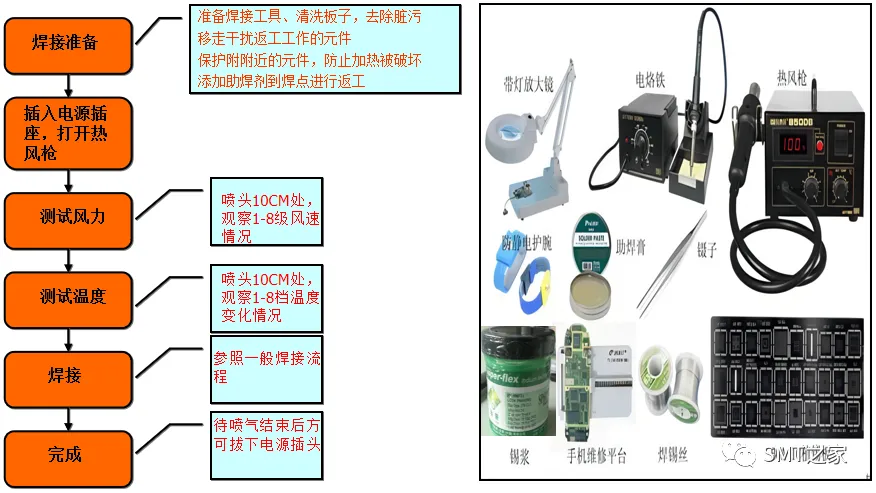
热风枪一般操作焊接流程
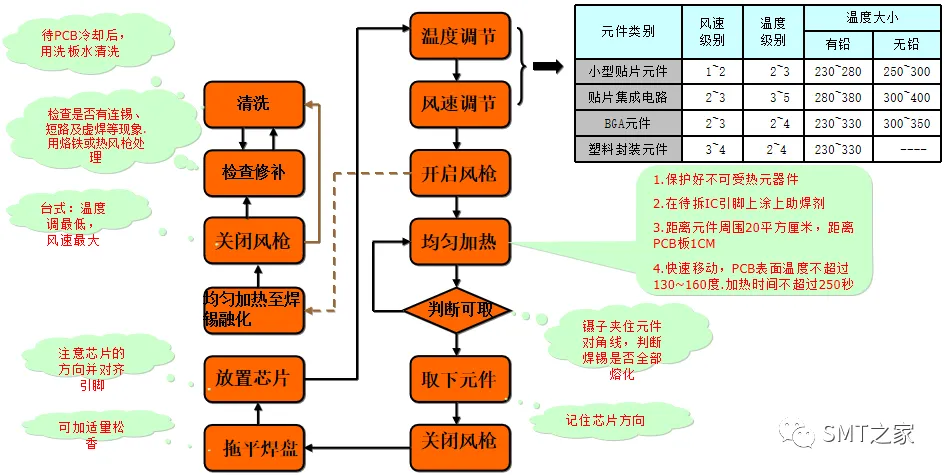
热风枪操作流程 –小型贴片元器件
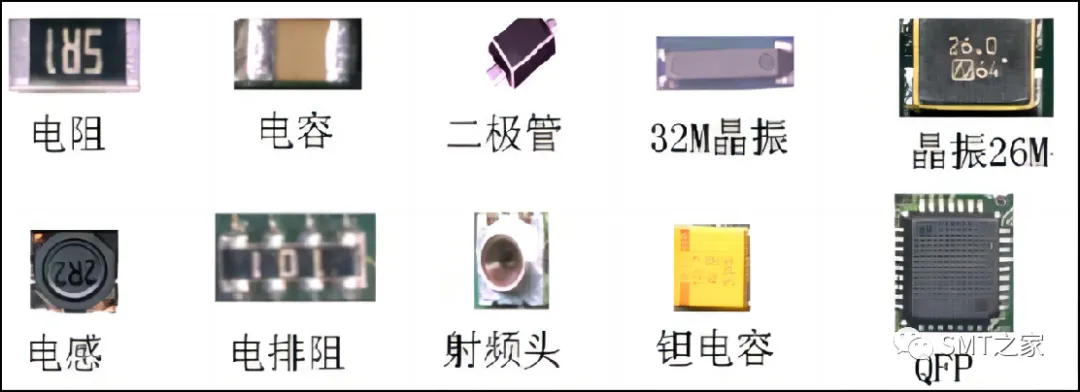
包括电阻、电容、电感、晶体管等
对于不密集元件,也可采用电烙铁方式焊接
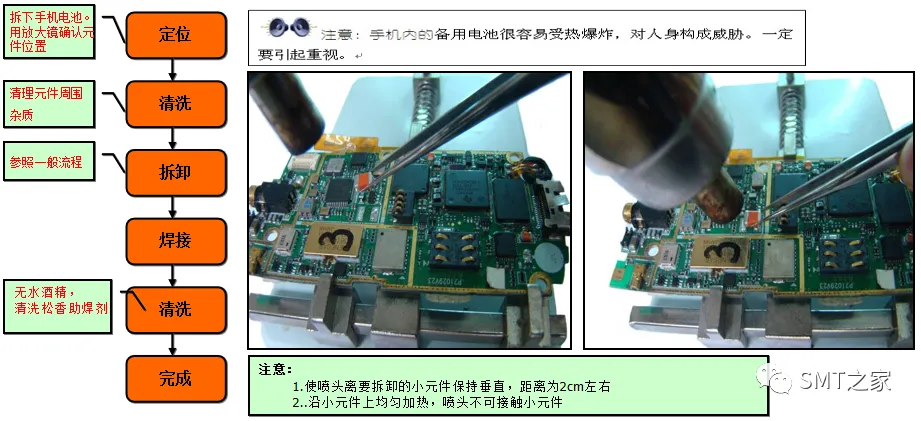
热风枪操作流程 –贴片集成电路元器件
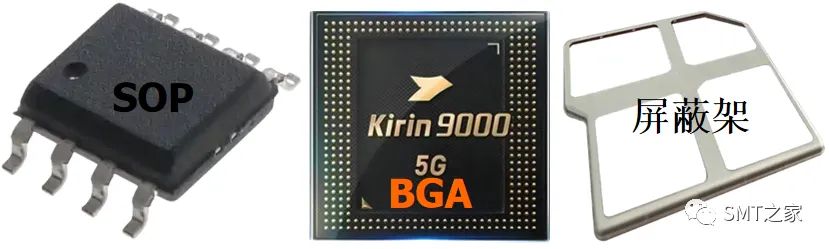
包括小外型封装和四周引脚封装
SOP:码片、频率合成器、电子开关等;四周引脚封装:中频模块、射频处理器、音频模块等
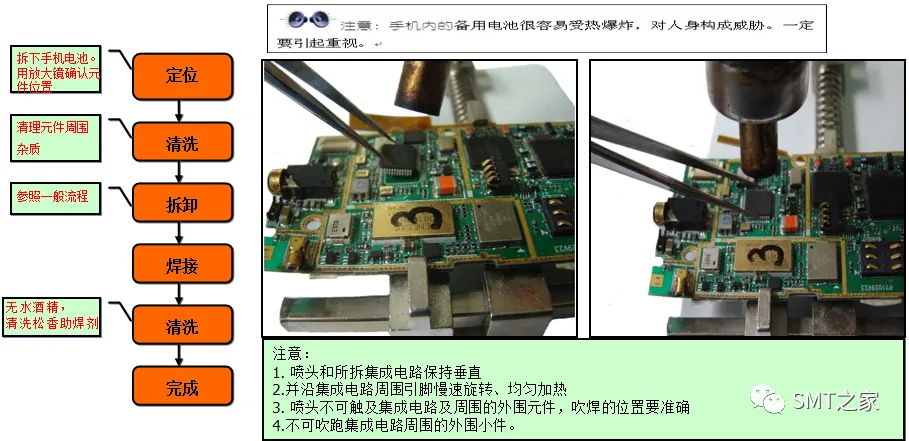
热风枪操作流程 –塑料封装元件
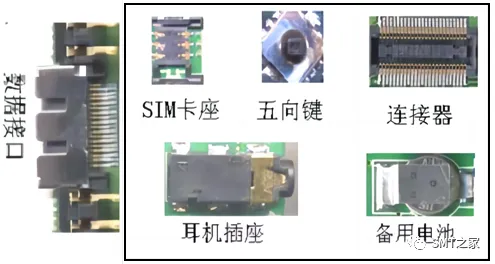
包括 :排线夹子、内联座、插座、SIM卡座、电池触片、尾插等塑料元件,其受热容易变形
拆装时尽量使用电子恒温热风枪
主要方法:“背面隔离加热法” 和 “遮盖热风回流法”
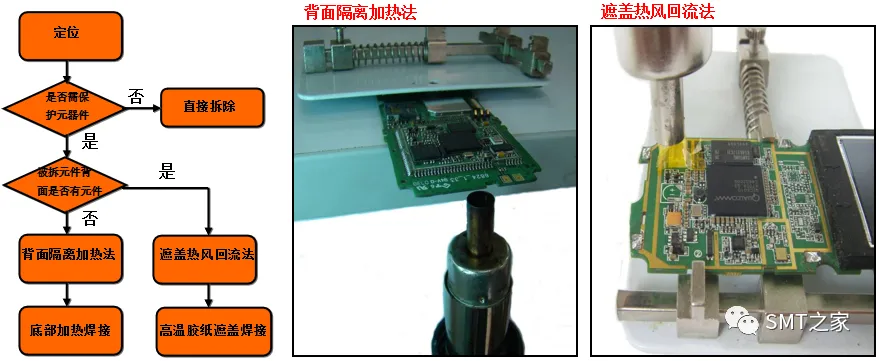
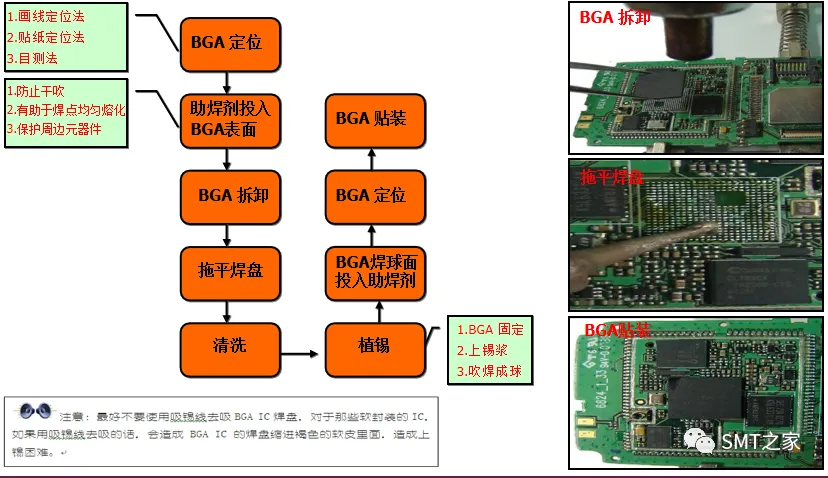
热风枪操作流程 –BGA 封装元件
包括 :手机中央处理器、系统版本、数据缓冲器、电源等
热风枪使用推荐
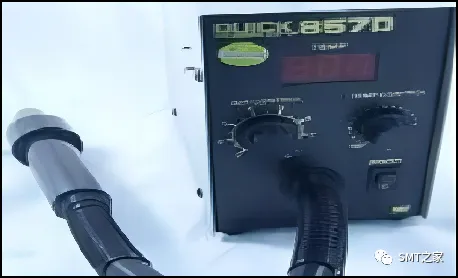
在拆装如小型贴片元件器件时 建议选用
台式热风枪
风速调节到2~4档即可
温度在350~380度
热风枪使用推荐
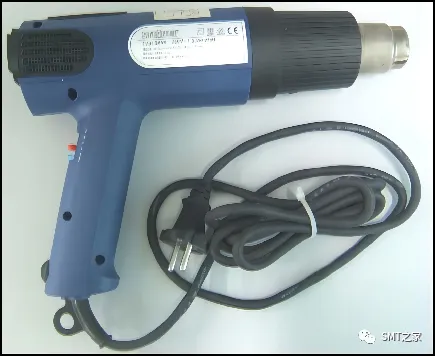
在拆装如SOP、QFP封装、BGA类及底填胶处理、耳机座、SIM卡、I\O口时器件时建议选用
电子恒温热风枪
风速调节到2~4档即可
温度在350~380度
注意事项
操作事项
使用前,必须接好地线,以备泄放静电
使用过程中,应佩戴静电环和口罩
初次使用前一定要将底部固定气泵的螺丝钉拆掉,否则会损坏气泵禁止在热风枪前端网孔放入金属导体,会导致发热体损坏及人体触电。
热风枪主机顶部及风枪口喷嘴处不能放置任何物品,尤其是酒精等易燃物品。
热风枪在使用操作过程中,手不得碰触热风或喷气嘴周围的金属部位,以免烫伤,喷气嘴不可朝向人体或易燃品;
台式热风枪不用时(温度调至最小,风量开到最大),并将风枪手柄挂于支架上
手持热风枪不用时(关闭温度开关,并将风口朝下放置)
关闭电源(POWER)开关,喷气嘴仍会喷出冷风,进行冷却。在冷却时,不得拔去电源插头
不要将热风枪当做头发的吹风机使用。
焊接事项
除PCB上的潮气,避免返修时出现“起泡”。
避免由于PCB板单面(上方)急剧受热而产生的上下温差过大所导致PCB焊盘间的应力翘曲和变形。
减小由于PCB板上方加热时焊接区内零件的热冲击。
避免旁边的IC由于受热不均而脱焊翘起
BGA/SMT 返修焊台
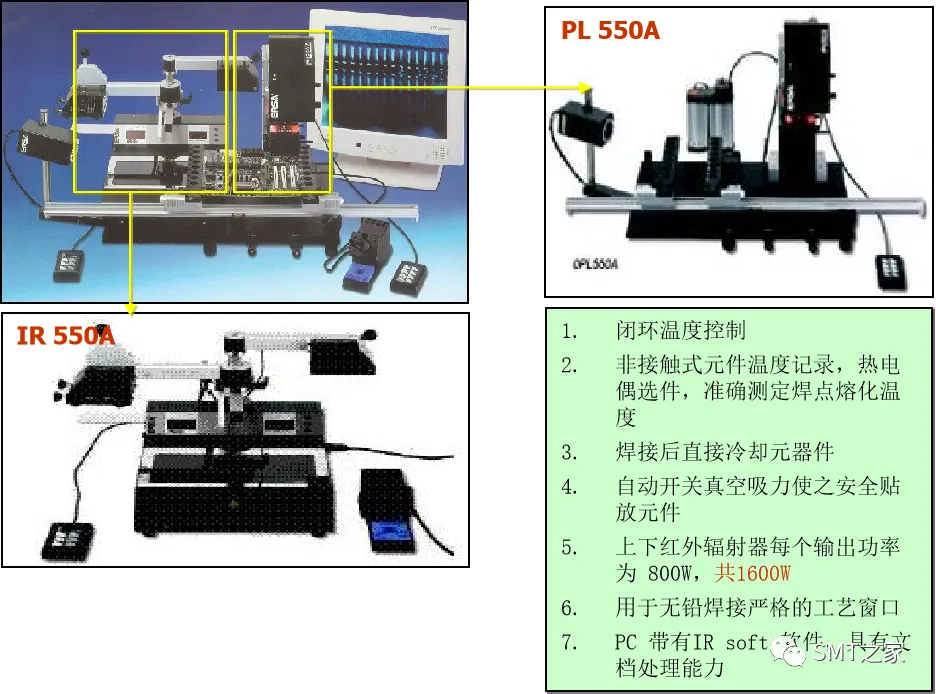
品牌型号:ERSA IR550A (安全可控IR红外回流焊系统)
组成:IR 550A (微处理器控制的回流焊系统)
PL 550A (高精度的对位系统及回流焊过程摄象机)
焊接方法
局部焊接法:烙铁和热风枪
焊接工具—电烙铁
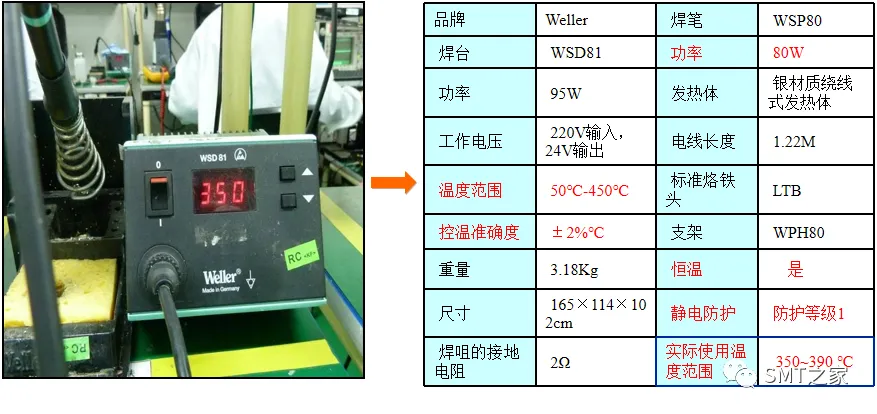
焊接工具—电烙铁
主要辅料
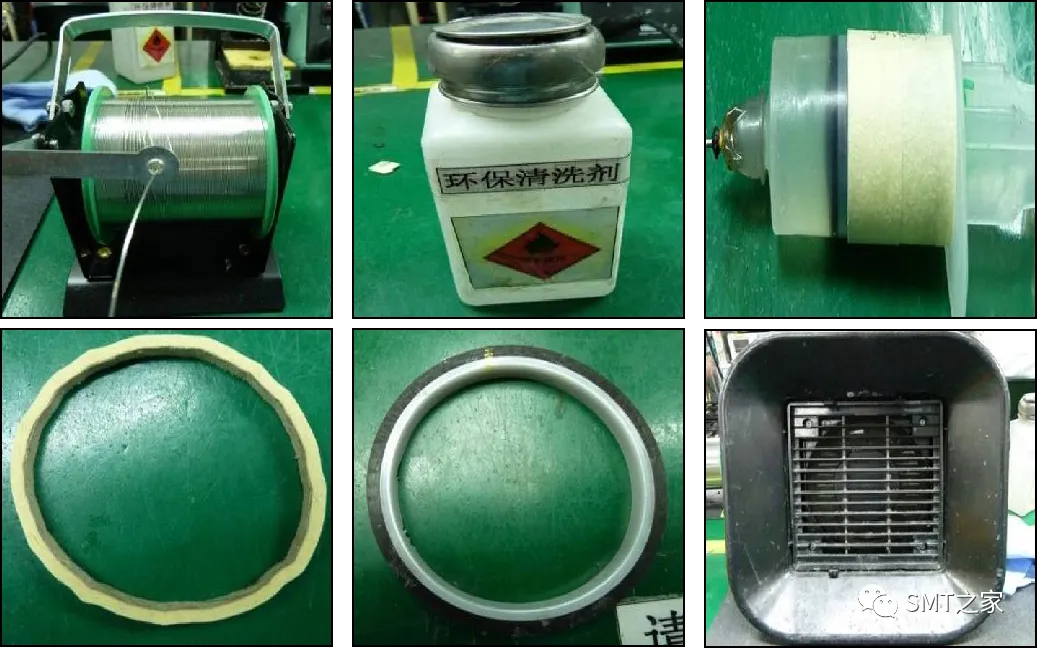
焊接工具—热风枪 (台式热风枪)
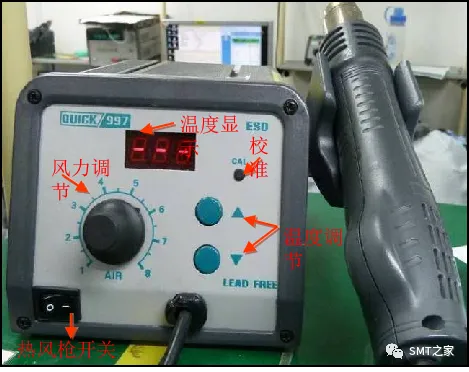
类别 | |||||||
| |||||||
|
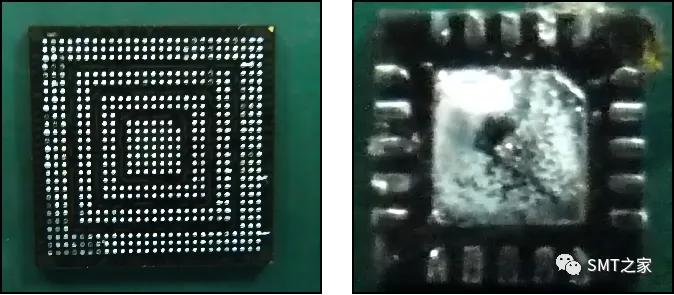
焊接工具—热风枪 (手持热风枪)
类别 | 型号 | 功率 | 电压 | 温度调节 | 显示模式 | 恒温 |
司登利HG2310 | 2300W | 230v/50Hz | 50~650度 | LCD (1跳/10度) | 是 | |
产品特点 |
| |||||
产品用途 |
|
实际建议使用温度范围:260~300度
主要应用元器件
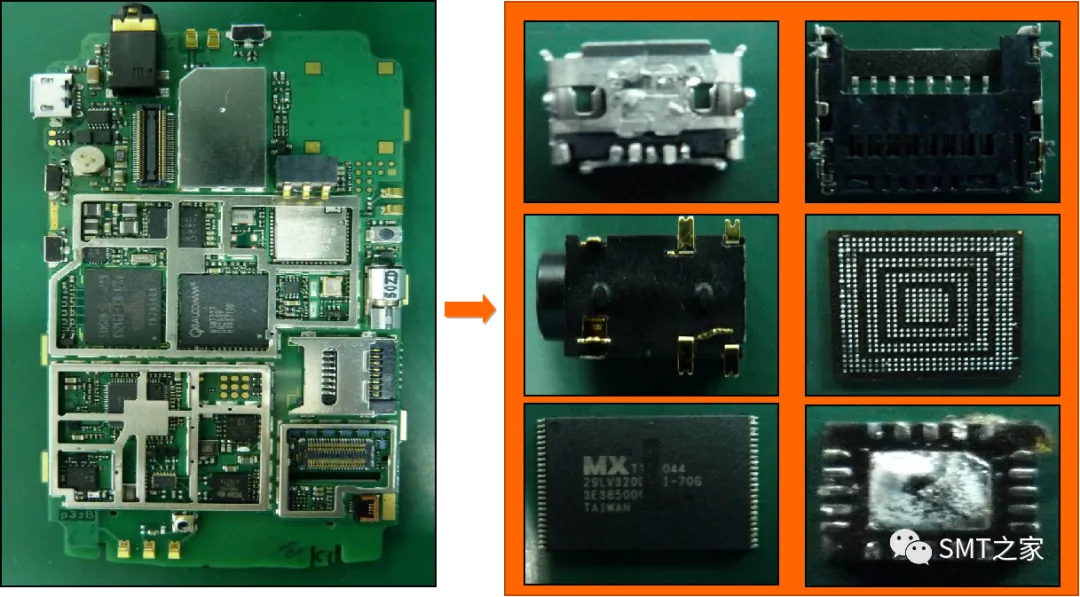
塑料元器件防护
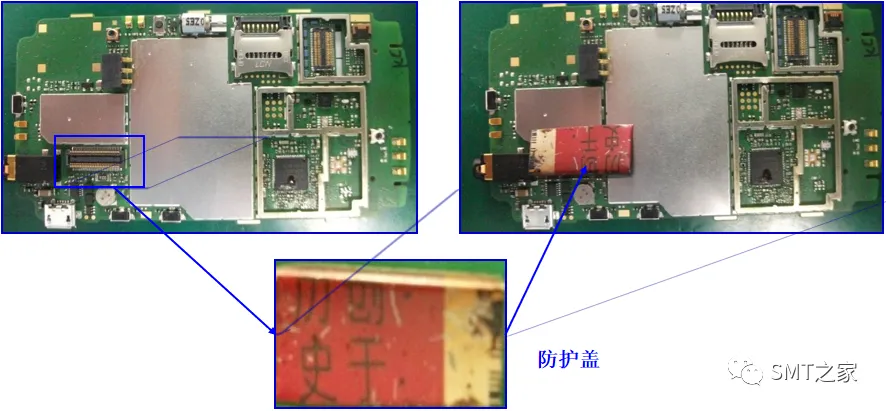
焊接方法
产品:XXX
方式:视频介绍
实际操作人员:PCBA返修技术人员 --SMT之家
主要内容
焊接前准备工作
焊接过程中注意事项
一般焊接步骤
电阻/ 电容等小型贴片元件焊接方法
集成电路贴片元件(QFP)焊接方法
塑料元件烙铁加锡法
塑料元件焊接方法--拆卸
塑料元件焊接方法--贴装
BGA元件焊接方法
芯片封装与焊接技术
不同封装对应的焊接方法如下表
课程总结
芯片封装
芯片封装发展过程
芯片封装的主要类型
芯片封装常用的方向识别方法
主要品牌厂商芯片命名规则
手机产品上主要芯片关于上述内容的介绍
焊接技术
焊接方法类型及其性能比较介绍
焊接工具烙铁的工作原理、主要技术指标、操作步骤和方法、焊接标准及注意事项等的介绍
焊接工具热风枪的工作原理、类型和技术指标、一般操作步骤和方法、主要元件(小型贴片元件、贴片集成电路、塑料元件、BGA元件)操作步骤和方法的介绍
焊接工具烙铁和热风枪类型、技术指标、注意事项的介绍
视频介绍KFNS 主要元器件(小型贴片电阻、塑料元件加锡、QFP元件、塑料元件、BGA元件)焊接方法的介绍
焊接技术和芯片封装
简略介绍了不同封装焊接方法之间的关系。

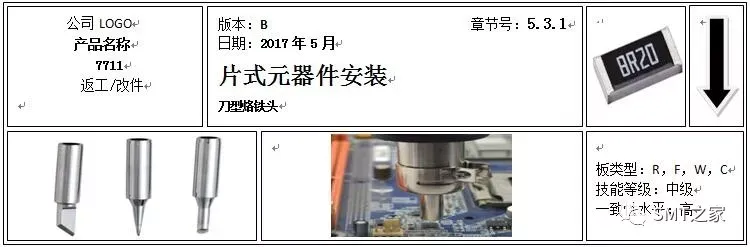
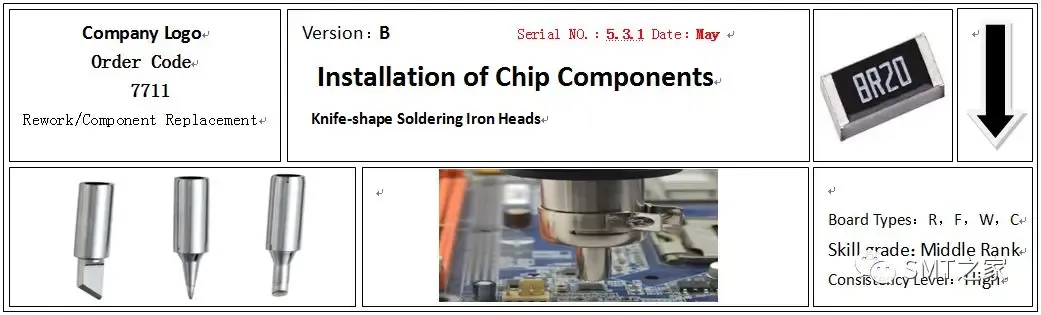
1.通用要求
本规范程序适用于无铅合金以及其它种类的焊料合金。
2.必要的设备
焊接系统
刀型烙铁头/小口热风枪
焊接手柄
3.可选设备
镊子
可控预热器
4.材料
锡线 SAC305 1.2MM
助焊剂
清洗剂
5.程序
注:推荐预热敏感元器件(如片式陶瓷电容)
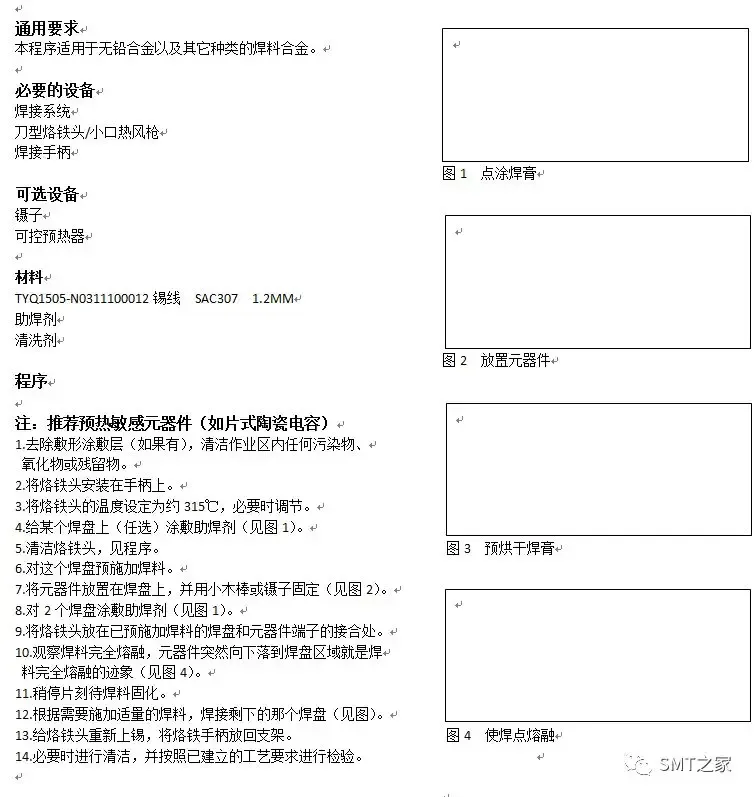
1.去除敷形涂敷层(如果有),清洁作业区内任何污染物、
氧化物或残留物。
2.将烙铁头安装在手柄上。
3.将烙铁头的温度设定为约315℃,必要时调节。
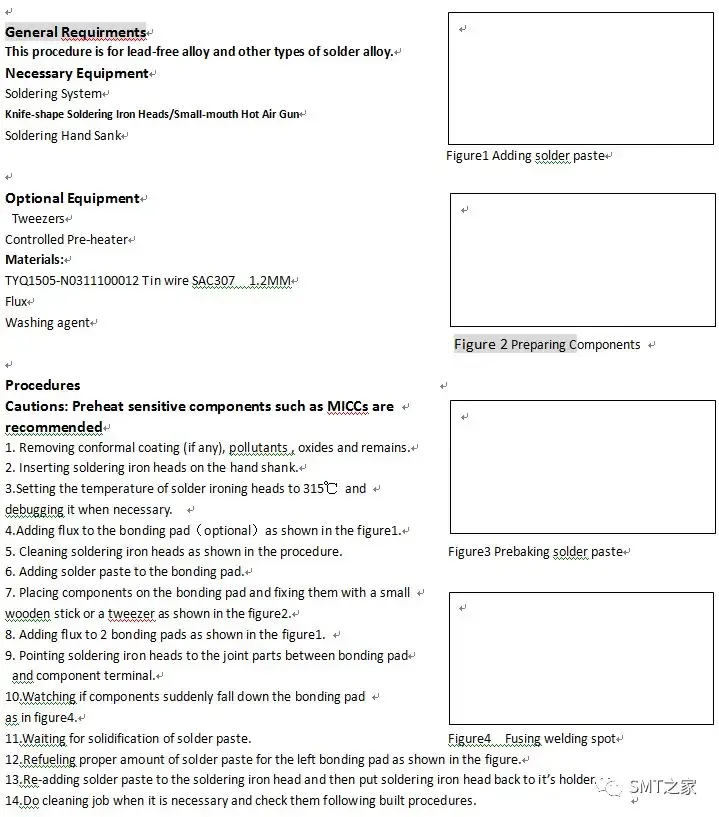
4.给某个焊盘上(任选)涂敷助焊剂(见图1)。
5.清洁烙铁头,见程序XXX。
6.对这个焊盘预施加焊料。
7.将元器件放置在焊盘上,并用小木棒或镊子固定(见图2)。
8.对2个焊盘涂敷助焊剂(见图1)。
9.将烙铁头放在已预施加焊料的焊盘和元器件端子的接合处。
10.观察焊料完全熔融,元器件突然向下落到焊盘区域就是焊
料完全熔融的迹象(见图4)。
11.稍停片刻待焊料固化。
12.根据需要施加适量的焊料,焊接剩下的那个焊盘。
13.给烙铁头重新上锡,将烙铁手柄放回支架。
14.必要时进行清洁,并按照已建立的工艺要求进行检验。
参考标准文献:(IPC-7711/21中文版)文末附英文版
同一功能不良3PCS 以上,且不能判定故障问题的必须通知生管、品质、工程;
手工焊作业人员 资质要求 | 手工焊作业工位人员必须通过专门的上岗培训,获得岗位资质认证后方可从事手工焊作业。 |
PCBA手工焊实际板面温度需≤260℃,板面温度以热电偶或专用测温仪器测试 数值为准。 要求产线定期进行点检,点检频率1次/天。 |
不同焊剂型号的焊锡丝不能混用,更换不同焊剂型号的焊锡丝时,应该用更换后的焊锡丝清洗烙铁头。即用焊锡丝涂布烙铁头,然后用湿润的海绵擦洗烙铁头,将原焊锡丝的焊剂彻底清除。 | |
废弃物处理 | |
清洗剂存储 | |
不同清洗剂使用 | |
ESD静电防护 | 所有的手工焊工位、工具和设备要求满足ESD静电防护要求 |
工具选择 | 手工焊工具包括电烙铁、热风枪、焊接夹具、镊子等工具手工焊工位需配置烟雾吸除器 不同类型的器件需对应不同的烙铁头,延长其使用寿命 |
电烙铁温度 测量要求 | 采用热电偶或专用测温仪器测量烙铁头的实际温度 |
工具校准 | 手工焊电烙铁、热风枪等加热工具需定期校准其设置温度与显示温度的对应关系 |
| PCBA 维修操作具体方法 | |
|---|---|
烙铁维修作业 | 锡丝要求: a. 合金:SAC305或 SAC105 b. 助焊剂:ROL0免清洗 |
烙铁使用要求: 1. 操持烙铁的作业人员必须取得相关培训认证资格后,方可操持烙铁作业。 2. 烙铁头设定温度不可高于 426°C(高频头烙铁为优选),烙铁与焊点熔锡接触的时间须小于 4秒/ 次。 3. 补焊/修复方法,请参考IPC-7711/7721的规定。 4. 焊接完成后, 需进行必要的残留物清洁,并注意检查零件的外观。 5. 焊接前使用吸锡棉清洁烙铁头,焊接后上锡保护烙铁头; 6. 使用电烙铁焊接时,烙铁头和单板间适宜角度为45°左右; 7. 由于焊接不良导致同一PCBA手工焊接次数达到3次或以上,需冷却5s后再进行手工焊接; 8. 烙铁头距离操作员面部20cm以上,一般为30±5cm; 9. 电烙铁长时间不使用时,给烙铁头加锡保护并关闭电源; 10. 烙铁头氧化、变形、脏污、损坏或温度达不到要求时,需及时更换; 11. 每天使用校准期内的温度测量仪测量电烙铁温度(电烙铁须按照实际焊接操作需求来设置温度)并做记录; 12. 每季度对电烙铁的温度稳定性进行测量,要求精度±2℃@3σ内,样本量32组,不符合温度要求的设备应停止使用; 13. 每天测量电烙铁接地阻抗(建议测试项:手柄绝缘阻抗); 14. 维修过程不允许使用助焊膏; | |
热风枪维修作业 | 1. 操持热风枪的作业人员必须取得相关培训认证资格后,方可作业。 2. 因热风枪加热后反馈到零件上的温度不可控性,不建议使用热风枪进行零件的维修更换。必要情况下使用时需做好相关防护避免热风损伤,如屏蔽周围零件、PCB 3. 烙铁及热风枪维修作业中及维修后的清洁作业需符合离子污染度测试的要求; 4. 维修过程不允许使用助焊膏; |
小锡炉维修作业 | |
小锡炉维修注意点: a. 确定待修零件及镀通孔位置后,需先用高温胶带对待修焊接面外围一圈进行防护,避免污染。防护胶带离待修镀通孔外侧3~5mm,防护宽度需超出小锡炉炉口接触区域至少5mm。 b. 为保证维修顺利进行,可在维修时预先在板卡待修焊接面及零件的引脚用毛刷均匀涂覆一层薄薄的助焊剂(优选助焊膏)来辅助上锡。 c. 为保证Rework的顺利进行,接大面积铜箔之镀通孔或大热容零件维修更换时,可先对板卡进行适当的预热(预热板温建议取90~105度之间),以缩小预热和锡槽之间的温差。用来更换的新零件也可同步进行相应的预热,避免温度过低导致维修失败。 d. 基于维修焊接质量考量,拆除加更换新插件零件需在一个涌锡周期内完成,新零件插入后至少3s才可脱离小锡炉炉口,每个涌锡周期最长时间不超过40s。 e. 基于PCBA的可靠性及铜腐蚀的考量,同一板卡同一镀通孔位置的最大涌锡周期数是2次;同一板卡小锡炉加BGA维修总次数不能超过4次,且每次间间隔至少半个小时。 f. 小锡炉锡槽温度参考本规范第5.6.10章之波峰焊锡槽对应合金温度要求。 g. 维修后,PTH孔最小残铜厚度须>=0.0127mm。 h. 维修后,需对助焊剂涂覆及周围区域进行严格的清洁检查,包括对应区域的PCBA的焊接面与非焊接面;清洁时,避免使用过多的清洁溶剂,以防扩散性污染;清洁的工具要进行合理的更换,避免交叉污染,清洁度需符合离子污染度测试的要求。 i.维修后,其他外观检查要求及PTH 孔上锡填充量等同正常SMT/波峰焊制程后板卡要求。 | |
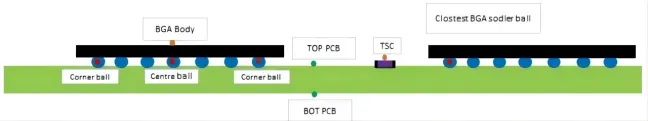
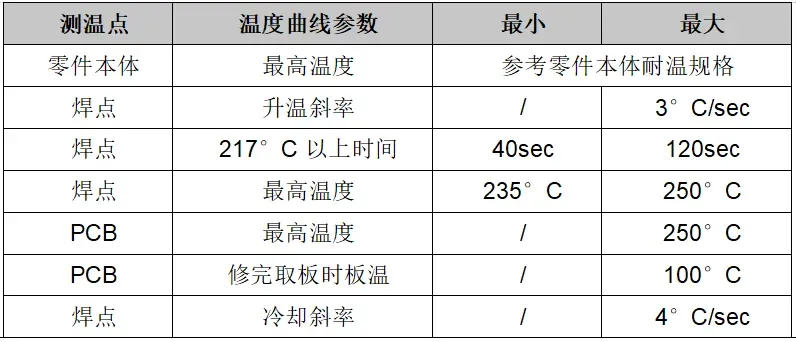
| BGA返修 | |
通用要求 | 适用于BGA/CSP 等球栅阵列零件、QFP/QFN 等本体底下大焊盘无法用烙铁维修的零部件。设备建议可对零件进行自动吸取拆除、光学放大对位辅助及(半)自动置放等功能。 基于PCBA 的可靠性考量,同一板卡同一BGA 位置的最大维修次数是2 次;同一板卡小锡炉加BGA 维修总次数不能超过4 次,且每次间间隔至少半个小时。 |
辅材要求 | a.无铅锡膏:同SMT使用,可以采用不同包装方式 b.锡丝线:SAC305或SAC105合金 c.助焊膏(剂):ROL0免清洗 锡膏、助焊膏(剂)、含芯锡丝、清洁溶剂需通过相应的信赖性(铜板腐蚀,SIR/ECM等)测试并获得视源承认后方可使用. |
  |
芯片封装与焊接技术
| 焊接方法 | DIP | SOP, TSOP, QFP | SOJ | BGA | |
|---|---|---|---|---|---|
流(波)焊 | 可用 | 可用于引脚中心间距为0.65毫米或更大 |
烙铁手工焊接步骤 (见视频介绍)
焊接基本原则
握笔法
温度:有铅Pb(350+/-20度),无铅SAC(370+/-20度)
焊接时间:不超过3秒
焊接方法:焊接五步法
预热--加锡--焊接--移锡线--移烙铁
| 类型 | ||||
GeneralRequirments
Thisprocedure is for lead-free alloy and other types of solder alloy.
Necessary Equipment
Soldering System
Knife-shape Soldering Iron Heads/Small-mouth Hot AirGun
Soldering Hand Sank
Optional Equipment
Tweezers
Controlled Pre-heater
Materials:
TYQ1505-N0311100012 Tin wire SAC305 1.2MM
Flux
Washing agent
Procedures
Cautions: Preheat sensitive components such as MICCsare
recommended
1. Removing conformal coating (if any), pollutants , oxides andremains.
2. Inserting soldering iron heads on thehand shank.
3.Setting the temperature of solder ironingheads to 315℃ and
debugging it when necessary.
4.Adding flux to the bonding pad(optional)as shown in thefigure1.
5. Cleaning soldering iron heads as shownin the procedure.
6. Adding solder paste to the bonding pad.
7. Placing components on the bonding padand fixing them with a small
wooden stick or a tweezer as shown in thefigure2.
8. Adding flux to 2 bonding pads as shownin the figure1.
9. Pointing soldering iron heads to thejoint parts between bonding pad
andcomponent terminal.
10.Watching if components suddenly falldown the bonding pad
as in figure4.
11.Waiting for solidification of solderpaste.
12.Refueling proper amount of solder pastefor the left bonding pad as shown in the figure.
13.Re-adding solder paste to the solderingiron head and then put soldering iron head back to it’s holder.
14.Do cleaning job when it is necessary and check themfollowing built procedures.
参考标准文献:(IPC-7711/21英文版)
完结——以下无正文

尾版广告位招商
联系人:陈龙
(微信公众号:“SMT之家” 创建者)
联系电话:150 9990 5300
联系微信:SMTDFM
传播真知,赋能智造;
若有帮助,甚是荣幸!
END
▼点击下方卡片 发现更多美文
你“在看”吗